Industrie Nachrichten

Versteifungs- und Rippenwerkzeug-Designleitfaden für Verbundwerkstoffe
Dünne Verbundwerkstoff-Hautschichten können beeindruckende strukturelle Leistungen erzielen, aber ihre Effizienz stammt nicht allein aus der Dicke. In vielen Leichtbaustrukturen werden Rippen, Stringer und andere Versteifungsmerkmale verwendet, um die Biegesteifigkeit zu erhöhen, das Beulen zu verzögern und effizientere Lastpfade bereitzustellen, ohne unnötiges Material hinzuzufügen.
Für Hersteller von Verbundwerkstoffen ist das Hinzufügen einer Versteifung jedoch nicht einfach eine strukturelle Designentscheidung. Jede Rippenhöhe, jeder Abstand, jede Kreuzung, jeder Radius und jede Befestigungsfläche verändert auch die Art und Weise, wie die Komponente hergestellt werden muss. Hier wird Verbundwerkstoff-Versteifungswerkzeuge zu einem wichtigen Teil des Engineering-Prozesses.
Warum verstärkte Verbundstrukturen mehr als eine dünne Haut benötigen
Eine flache oder leicht gekrümmte Verbundplatte kann eine hohe spezifische Festigkeit aufweisen, aber eine dünne Platte kann dennoch anfällig für Verformungen außerhalb der Ebene und lokales Beulen unter Druck, Biegung oder Scherung sein. Eine Erhöhung der Hautdicke kann die Steifigkeit verbessern, erhöht jedoch auch den Materialverbrauch und die Masse.
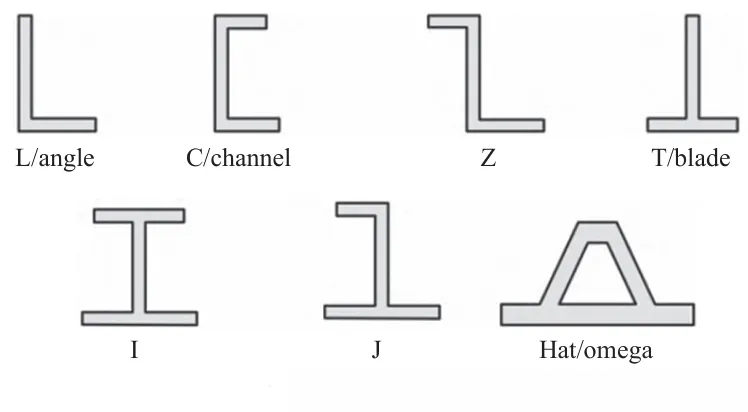
Ein effizienterer Ansatz ist die Einführung einer strukturellen Verstärkung. Eine Versteifung erhöht die effektive Querschnittstiefe der Struktur und unterteilt eine große flexible Platte in kleinere unterstützte Bereiche. Je nach Belastungszustand kann die Verstärkung die Form von Rippen, Stringern, Hutprofilen, T-Profilen, J-Profilen oder anderen konstruierten Profilen annehmen.
Das engineering Ziel ist daher nicht einfach, die Struktur dicker zu machen. Es geht darum, Material dort zu platzieren, wo es am effektivsten zur Steifigkeit und Lastübertragung beiträgt.
Strukturelle Verstärkung verändert den Lastpfad
Wenn eine verstärkte Verbundplatte belastet wird, arbeiten die Haut und die Versteifung nicht als völlig unabhängige Komponenten. Ihre Interaktion bestimmt, wie Kräfte durch die Struktur übertragen werden. Eine richtig ausgelegte Konfiguration kann es der Haut ermöglichen, verteilte Lasten zu tragen, während die Versteifungen zusätzlichen Widerstand gegen Biegung und lokale Instabilität bieten.
Diese Interaktion ist besonders wichtig bei Leichtbaustrukturen, bei denen Designer versuchen, eine hohe Steifigkeit zu erreichen, ohne sich auf eine große Erhöhung der Materialdicke zu verlassen.
Versteifungsgeometrie ist sowohl eine Fertigungs- als auch eine Strukturentscheidung
In einer verstärkten Verbundkomponente wirkt sich die Form der Versteifung direkt auf die Werkzeuganforderungen aus. Ein theoretisch effizienter Querschnitt kann schwierig zu formen, schwierig zu entformen oder schwierig dimensional zu kontrollieren sein.
Aus diesem Grund sollten Strukturdesign und Werkzeugdesign gemeinsam und nicht sequenziell bewertet werden.
| Design-Merkmal | Strukturelle Rolle | Werkzeugberücksichtigung |
|---|---|---|
| Versteifungshöhe | Verbessert die Querschnittssteifigkeit und Beulbeständigkeit | Beeinflusst die Kavitätentiefe, Entformung und Werkzeugsteifigkeit |
| Versteifungsabstand | Kontrolliert die nicht unterstützte Hautfläche | Beeinflusst Formlayout, Erwärmung und lokales Formverhalten |
| Flanschbreite | Bietet eine größere Lastübertragungsfläche | Erfordert stabile Formflächen und Dimensionskontrolle |
| Eckenradius | Reduziert lokale Spannungskonzentration | Beeinflusst Materialfluss, Faserkonformität und Werkzeugbearbeitung |
| Kreuzungsgeometrie | Kontrolliert die Lastübertragung zwischen Rippen | Kann lokale Dicken- und Formherausforderungen schaffen |
| Entformungsrichtung | Hat normalerweise einen begrenzten direkten strukturellen Einfluss | Kann bestimmen, ob das fertige Teil zuverlässig entformt werden kann |
Aus diesem Grund sollte eine Verbundstrukturform mit der tatsächlichen Teilgeometrie, dem Materialsystem und dem Produktionsprozess entwickelt werden, anstatt als einfache negative Darstellung des CAD-Modells behandelt zu werden.
Häufige Versteifungsprofile und ihre Bedeutung für die Werkzeugherstellung
Verschiedene Versteifungsquerschnitte bieten unterschiedliche Kombinationen aus Steifigkeit, Gewicht, Fertigbarkeit und Verbindungsfläche. Es gibt kein universell optimales Profil. Die geeignete Geometrie hängt von Belastung, verfügbarem Raum, Materialarchitektur und der gewählten Fertigungsroute ab.
Rechteckige und klingenartige Versteifungen
Einfache Versteifungsgeometrien sind aus Werkzeugperspektive relativ unkompliziert. Sie können nützlich sein, wenn die Verstärkung hauptsächlich die lokale Biegesteifigkeit erhöhen muss, ohne komplizierte dreidimensionale Kreuzungen einzuführen.
Ihre Einfachheit kann sie auch für die frühe Werkzeugentwicklung attraktiv machen, insbesondere wenn die dimensionale Wiederholbarkeit wichtiger ist als die Erzielung des strukturell effizientesten Querschnitts.
T-förmige Versteifungen
T-Querschnitte können eine effiziente Erhöhung der Querschnittssteifigkeit bieten und gleichzeitig eine definierte Flanschfläche für die Verbindung mit der umgebenden Haut erhalten.
Aus Werkzeugperspektive erfordert die Verbindung zwischen vertikalem Steg und Flansch besondere Aufmerksamkeit. Lokale Radien, Materialplatzierung und Entformungsrichtung sollten bewertet werden, bevor die endgültige Werkzeuggeometrie eingefroren wird.
Hut- und omega-förmige Versteifungen
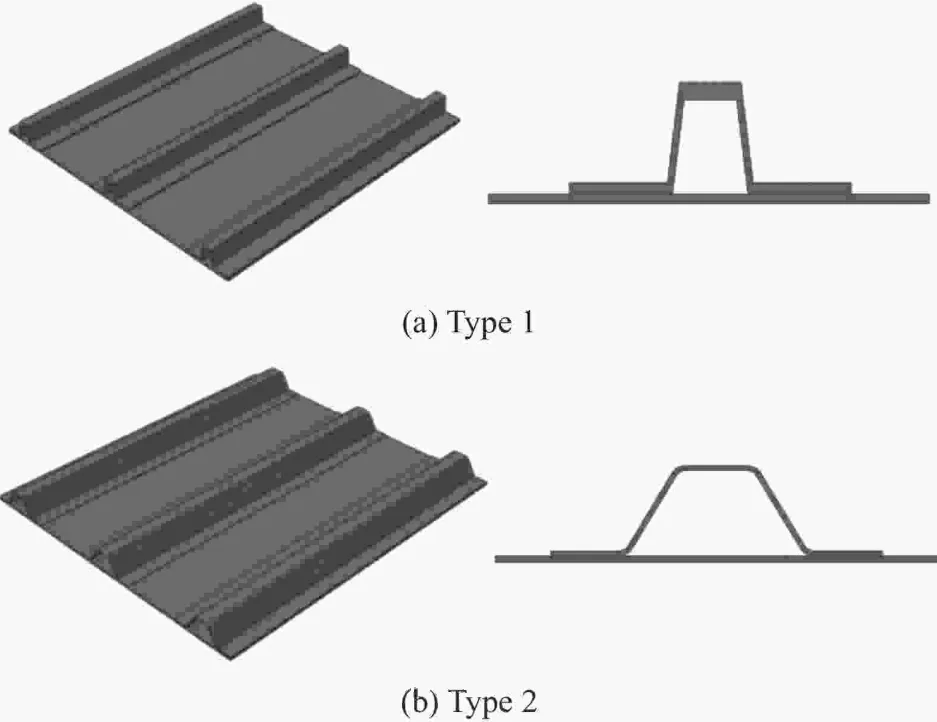
Hut- oder omega-förmige Verstärkungen werden häufig mit Leichtbauplattenkonstruktionen in Verbindung gebracht, da das geschlossenartige Profil eine nützliche Steifigkeit bieten kann, ohne einfach die Hautdicke zu erhöhen.
Das komplexere Profil führt jedoch auch zusätzliche Formflächen ein. Das Werkzeugdesign muss daher Materialdrapierung, lokale Verdichtung, Eckenradien und Entformungszugang berücksichtigen.
J- und I-Typ-Strukturen
J- und I-Typ-Querschnitte können gewählt werden, wenn eine höhere strukturelle Effizienz oder spezifische Befestigungsbedingungen ein komplizierteres Profil rechtfertigen. Ihre Geometrie stellt im Allgemeinen höhere Anforderungen an die Werkzeuggenauigkeit, da mehrere Oberflächen nach dem Formen dimensional koordiniert bleiben müssen.
Rippenlayout: Warum sich einrichtungs- und gitterverstärkte Strukturen unterschiedlich verhalten
Die Leistung einer verstärkten Verbundplatte hängt nicht nur vom Querschnitt jeder Versteifung ab, sondern auch davon, wie die Verstärkung über die Platte verteilt ist.
Unidirektionale Versteifungslayouts
Parallele Rippen oder Stringer sind nützlich, wenn die dominierende Lastrichtung relativ klar ist. Die Verstärkung kann entlang des primären Lastpfads konzentriert werden, während die Haut den verteilten Teil der Last übernimmt.
Aus Werkzeugperspektive können wiederholte parallele Merkmale die Fertigung im Vergleich zu einem stark vernetzten Gitter vereinfachen. Die Konsistenz zwischen einzelnen Rippen wird jedoch wichtig, da dimensionale Variationen die lokale Steifigkeit und die Montagebedingungen verändern können.
Gitterverstärkte Strukturen
Gekreuzte Rippen können Lasten in mehrere Richtungen verteilen und eine Unterstützung über einen größeren Plattenbereich bieten. Je nach strukturellem Ziel können rechteckige, dreieckige oder hexagonale Muster in Betracht gezogen werden.
Die Kreuzungen sind oft schwieriger als die geraden Rippenabschnitte. Mehrere Materialpfade treffen an derselben Stelle zusammen, was potenzielle Änderungen der lokalen Dicke, Verdichtung und Faserorientierung verursacht.
Daher müssen Verbundstoff-Rippenwerkzeuge für Gitterstrukturen die Kreuzungsgeometrie adressieren und sich nicht nur auf das individuelle Rippenprofil konzentrieren.
Warum Versteifungskreuzungen schwierig herzustellen sind
Eine gerade Versteifung kann relativ vorhersehbar sein. Eine Kreuzung ist anders, weil mehrere strukturelle Merkmale in einem kleinen Bereich zusammenlaufen.
Wenn sich Material um die Kreuzung ansammelt, kann die lokale Dicke zunehmen. Wenn Fasern nicht richtig an die Werkzeugoberfläche angepasst werden können, können Lücken oder Brücken entstehen. Wenn das Material nicht gleichmäßig verdichtet werden kann, können die lokalen mechanischen Eigenschaften von der umgebenden Struktur abweichen.
Diese Probleme sind nicht rein materialbedingt. Sie können aus der Beziehung zwischen Teilgeometrie, Charge- oder Preform-Platzierung, Formoberflächengeometrie und dem gewählten Formprozess entstehen.
Werkzeugreaktion
- Geeignete Übergangsradien an Versteifungskreuzungen verwenden.
- Unnötige abrupte Änderungen der Querschnittsgeometrie vermeiden.
- Ausreichenden Zugang für die Materialplatzierung bereitstellen, wo erforderlich.
- Lokale Verdichtung und Materialfluss bewerten, bevor die Form finalisiert wird.
- Inspektionszugang für kritische strukturelle Bereiche in Betracht ziehen.
In komplexen verstärkten Strukturen kann eine kleine Änderung der Kreuzungsgeometrie manchmal den Unterschied zwischen einem robusten Produktionsprozess und einem schwierigen Formvorgang ausmachen.
Materialplatzierung und Werkzeuggeometrie müssen zusammenwirken
Verstärkte Verbundstrukturen enthalten oft erhebliche Änderungen in Dicke und Geometrie. Das Werkzeug muss daher eine kontrollierte Materialplatzierung unterstützen und nicht einfach die Außenoberfläche reproduzieren.
Bei kompressionsbasierten Prozessen können Chargengröße, Chargeposition und Chargeverteilung beeinflussen, wie sich das Material während des Schließens bewegt. Eine schlecht geplante Chargekonfiguration kann zu ungleichmäßiger Füllung, Faserbewegung oder lokalem Materialüberschuss führen.
Dies wird besonders wichtig, wenn die Komponente mehrere Rippen oder tiefe Versteifungsabschnitte enthält. Das Material muss die erforderlichen Bereiche erreichen und dabei eine akzeptable Faserverteilung beibehalten und eine übermäßige Störung der ausgelegten Verstärkungsarchitektur vermeiden.
Infolgedessen sollte die Werkzeugentwicklung die Beziehung zwischen Folgendem berücksichtigen:
- Teilgeometrie;
- Versteifungsposition;
- Materialarchitektur;
- Charge- oder Preform-Anordnung;
- Formschließverhalten;
- Entlüftungsanforderungen;
- Verdichtungsbedingungen;
- Entformungssequenz.
Werkzeugsteifigkeit ist wichtiger, wenn das Teil tiefe Rippen enthält
Ein verstärktes Verbundteil kann relativ dünne Wände, aber eine überraschend komplexe dreidimensionale Formoberfläche aufweisen. Tiefe Rippen und lokale Vorsprünge können während des Formens ungleichmäßige Belastungen auf das Werkzeugsystem erzeugen.
Wenn die Formstruktur nicht ausreichend steif ist, kann lokale Durchbiegung die Teiledicke, Dimensionsgenauigkeit und Konsistenz der Trennfläche beeinflussen.
Dies ist ein Grund, warum das Werkzeugdesign nicht nur auf der nominalen Kavitätsoberfläche basieren kann. Die tragende Struktur hinter der Arbeitsfläche muss ebenfalls berücksichtigt werden.
Wichtige Werkzeugüberlegungen umfassen:
- Dicke der Arbeitsfläche;
- Stützstruktur;
- Stützrippen und Verstärkung;
- Spannbedingungen;
- Lastverteilung;
- Wärmeausdehnung;
- Bearbeitungsgenauigkeit;
- Werkzeugausrichtung.
Bei größeren Verbundkomponenten werden diese Faktoren zunehmend wichtiger, da eine kleine lokale Verschiebung eine viel größere fertige Oberfläche beeinflussen kann.
Entformung wird zu einer Designbeschränkung für verstärkte Teile
Eine verstärkte Verbundstruktur kann strukturell effizient, aber schwierig aus der Form zu lösen sein. Tiefe Rippen, Hinterschnitte und geschlossene Profile können die verfügbare Entformungsrichtung einschränken.
Daher sollten Entformungsschräge und Freigabestrategie während des Teiledesigns berücksichtigt werden und nicht erst, nachdem die Form bereits in die Fertigung gegangen ist.
Das Werkzeugteam muss möglicherweise bewerten, ob ein Merkmal in einer einzigen Richtung entformt werden kann oder ob eine komplexere Werkzeugkonfiguration erforderlich ist.
Dies ist besonders relevant für gerippte Strukturen, bei denen mehrere Versteifungen sich kreuzen oder bei denen sich die Verstärkung um gekrümmte Oberflächen erstreckt.
Gutes Entformungsdesign kann das Produktionsrisiko reduzieren
Eine praktische Form sollte es ermöglichen, die fertige Komponente ohne übermäßige mechanische Kraft zu entfernen. Dies hilft, sowohl das Teil als auch die Werkzeugoberfläche zu schützen und kann die Wiederholbarkeit über lange Produktionsläufe verbessern.
Oberflächengenauigkeit ist nicht nur eine Frage des Aussehens
Bei vielen Verbundkomponenten bestimmt die Formoberfläche viel mehr als die visuelle Qualität. Die Oberflächengeometrie kann Montageschnittstellen, aerodynamische oder hydrodynamische Profile, Dichtungsbereiche und dimensionsale Beziehungen zwischen der verstärkten Platte und benachbarten Komponenten beeinflussen.
Versteifte Strukturen sind besonders empfindlich, da mehrere geometrische Merkmale koordiniert bleiben müssen. Eine leicht falsch platzierte Rippe oder ein Flansch, der in der Höhe variiert, kann nachgelagerte Montageprobleme verursachen, selbst wenn die Haupt haut akzeptabel erscheint.
Folglich sollten Präzisionsbearbeitung, Oberflächenfinish und Dimensionsinspektion als Teil der strukturellen Werkzeugstrategie behandelt werden.
Haut-zu-Versteifungs-Verbindung: Die strukturelle Schnittstelle, die die Werkzeugherstellung nicht ignorieren kann
In vielen verstärkten Verbundarchitekturen ist die Verbindung zwischen Haut und Versteifung ein kritischer Lastübertragungsbereich. Das Strukturdesign kann auf Klebebindung, Koaushärtung, Sekundärbindung oder eine andere Integrationsmethode angewiesen sein.
Unabhängig vom gewählten Prozess muss das Werkzeug die erforderliche Schnittstellengeometrie unterstützen.
Ein Flansch, der nicht ausreichend flach ist, eine lokale Fehlpassung zwischen Oberflächen oder unkontrollierte dimensionale Variation können die Bedingungen für die Bindung und damit die gesamte strukturelle Leistung beeinflussen.
Die Werkzeugherstellung sollte konsistente Schnittstellenbedingungen unterstützen
- stabile Flanschabmessungen;
- kontrollierte Oberflächengeometrie;
- wiederholbare Rippenposition;
- geeignete Eckenübergänge;
- konsistente Druck- oder Verdichtungsbedingungen, wo zutreffend;
- Inspektionszugang für kritische Bindungsbereiche.
Mit anderen Worten, die Form ist Teil der Qualitätskette der Lastübertragung. Sie trägt nicht die Betriebslast der fertigen Struktur, aber sie hilft, die Geometrie festzulegen, durch die diese Last letztendlich übertragen werden muss.
Wie man Werkzeuge für ein verstärktes Verbundteil entwickelt
Ein praktischer Werkzeug-Workflow beginnt mit den strukturellen Anforderungen und endet mit der Produktionsvalidierung. Die folgende Reihenfolge kann helfen, späte Designänderungen zu reduzieren.
1. Die strukturelle Geometrie überprüfen
Identifizieren Sie die Haut, Versteifungen, Rippen, Flansche, Kreuzungen, Befestigungsbereiche und kritischen dimensionalen Schnittstellen. Das Ziel ist zu verstehen, welche Merkmale tatsächlich die strukturelle Leistung steuern.
2. Den Formprozess identifizieren
Das Werkzeugkonzept hängt davon ab, ob die Komponente durch Kompressionsformen, Prepreg-Verarbeitung, RTM, Infusion, Bonding oder eine andere Verbundfertigungsroute hergestellt wird.
3. Materialplatzierung bewerten
Bestimmen Sie, wie das ausgewählte Materialsystem die versteiften Bereiche erreichen kann, während die erforderliche Verstärkungsarchitektur beibehalten und übermäßige Materialbewegung vermieden wird.
4. Trenn- und Freigabestrategie definieren
Legen Sie geeignete Trennflächen und Entformungsrichtungen fest, bevor die Bearbeitung beginnt. Komplexe Rippenprofile können ein sorgfältiger ausgelegtes Freigabekonzept erfordern.
5. Die tragende Formstruktur entwickeln
Arbeitsflächen, Stützstrukturen und Stützelemente sollten so ausgelegt werden, dass sie die Dimensionsstabilität unter Produktionslasten und Temperaturänderungen aufrechterhalten.
6. Das Werkzeug herstellen und inspizieren
Auf die Präzisionsbearbeitung folgen Dimensionsinspektion und Oberflächenverifikation. Kritische Rippen- und Schnittstellenabmessungen sollten besondere Aufmerksamkeit erhalten.
7. Formversuche durchführen
Versuchsformungen bieten die Möglichkeit, Füllung, Materialverhalten, Entformung, Grat, Oberflächenqualität und Dimensionskonsistenz zu bewerten, bevor das Werkzeug in die reguläre Produktion geht.
Typische Fertigungsprobleme bei verstärkten Verbundwerkzeugen
| Beobachtetes Problem | Mögliche werkzeugbedingte Ursache | Engineering-Fokus |
|---|---|---|
| Unvollständige Rippenausbildung | Unzureichender Materialzugang oder ungeeignete Formgeometrie | Charge-/Preform-Anordnung und Kavitätsgeometrie überprüfen |
| Lokale Brückenbildung | Scharfer Übergang oder ungeeigneter Radius | Geometrischen Übergang verbessern |
| Ungleichmäßige Rippenhöhe | Werkzeugdurchbiegung oder dimensionale Variation | Formsteifigkeit und Bearbeitungsgenauigkeit überprüfen |
| Übermäßiger Grat | Fehlausrichtung der Trennlinie oder Druckkonzentration | Kontrolle der Trennlinie verbessern |
| Teil klebt fest | Unzureichende Entformungsschräge oder ungünstige Freigabegeometrie | Entformungsrichtung und Oberflächenzustand überprüfen |
| Dimensionale Inkonsistenz | Thermische oder strukturelle Bewegung des Werkzeugs | Werkzeugstruktur und thermisches Verhalten bewerten |
| Kreuzungsfehler | Lokale Materialansammlung oder schlechte Verdichtung | Kreuzungsgeometrie und Formstrategie optimieren |
Verstärkte Verbundstrukturen erfordern strukturspezifische Werkzeuge
Eine verstärkte Verbundkomponente sollte nicht als konventionelle flache Platte behandelt werden, bei der nachträglich einfach Rippen hinzugefügt werden. Die Verstärkung verändert gleichzeitig den strukturellen Lastpfad, die Materialverteilung, das Formverhalten und die Werkzeugarchitektur.
Dies ist besonders wichtig für Komponenten, bei denen sowohl geringe Masse als auch hohe Steifigkeit kritisch sind. Das Werkzeug muss die beabsichtigte Geometrie konsistent reproduzieren und gleichzeitig die Realitäten der Verbundverarbeitung berücksichtigen.
Für Hersteller ist die wichtigste Frage daher nicht einfach: „Kann diese Form bearbeitet werden?“
Eine nützlichere Frage ist: „Kann diese Geometrie wiederholt, dimensional und wirtschaftlich geformt werden?“
Wann sollte ein Hersteller von Verbundwerkzeug einbezogen werden?
Werkzeugeingaben sind am wertvollsten, bevor die strukturelle Geometrie vollständig eingefroren ist. Frühe Zusammenarbeit ermöglicht es, potenzielle Fertigungsbeschränkungen zu identifizieren, solange Änderungen noch relativ kostengünstig sind.
Bei verstärkten Strukturen kann eine technische Überprüfung Folgendes untersuchen:
- Versteifungshöhe und -abstand;
- Rippenkreuzungsdesign;
- Entformungsschräge und Freigaberichtung;
- Position der Trennlinie;
- Flansch- und Bindungschnittstellen;
- Machbarkeit der Materialplatzierung;
- Werkzeugsteifigkeit;
- Thermisches Verhalten;
- Inspektionsanforderungen;
- erwartetes Produktionsvolumen.
Die Behandlung dieser Punkte während der Designphase kann das Risiko reduzieren, Werkzeugprobleme erst nach der Herstellung der Form zu entdecken.
MDC-Ansatz für Verbundstrukturwerkzeuge
MDC entwickelt Verbundwerkzeuge mit Aufmerksamkeit auf die Beziehung zwischen Teilgeometrie und Produktionsanforderungen. Für verstärkte Verbundkomponenten bedeutet dies, über die äußere Haut hinauszublicken und die Rippen, Versteifungen, Schnittstellen und Formbedingungen zu bewerten, die bestimmen, ob das Werkzeug einen stabilen Produktionsprozess liefern kann.
Je nach Anwendung kann die Werkzeugentwicklung Strukturformdesign, Präzisionsbearbeitung, Trennlinien-Engineering, Oberflächenfinish, Dimensionsinspektion und Formversuchsunterstützung umfassen.
Das Ziel ist nicht einfach, eine Form herzustellen, die einer CAD-Datei entspricht. Es geht darum, Werkzeuge zu entwickeln, die die beabsichtigte Verbundstruktur mit konsistenter Geometrie während der gesamten Produktion reproduzieren können.
FAQ zu verstärkten Verbundwerkzeugen
Was ist eine verstärkte Verbundstruktur?
Eine verstärkte Verbundstruktur kombiniert eine relativ dünne Verbundhaut oder -platte mit Rippen, Stringern, Versteifungen oder anderer struktureller Verstärkung. Die Verstärkung erhöht die Steifigkeit und hilft, Verformung und Beulen zu kontrollieren, ohne sich ausschließlich auf eine größere Hautdicke zu verlassen.
Was ist Verbundstoff-Versteifungswerkzeug?
Verbundstoff-Versteifungswerkzeug bezieht sich auf Formen, Werkzeuge oder Werkzeugsysteme, die entwickelt wurden, um Verbundteile mit strukturellen Rippen, Stringern oder anderen Verstärkungsmerkmalen herzustellen. Das Werkzeug muss sowohl die Haut- als auch die Versteifungsgeometrie genau reproduzieren.
Warum sind Versteifungskreuzungen schwierig zu formen?
Kreuzungen bringen mehrere Materialpfade und geometrische Merkmale in einem begrenzten Bereich zusammen. Dies kann lokale Dickenänderungen, Materialansammlungen, Faserverzerrungen oder Verdichtungsherausforderungen verursachen. Die Werkzeuggeometrie sollte daher speziell für den Kreuzungsbereich entwickelt werden.
Beeinflusst die Versteifungshöhe das Formdesign?
Ja. Eine größere Versteifungshöhe kann die strukturelle Steifigkeit erhöhen, kann aber auch die Kavitätentiefe, Werkzeugsteifigkeit, Materialplatzierung und Entformung beeinflussen. Das strukturelle Ziel und die Fertigungsanforderungen sollten daher zusammen betrachtet werden.
Warum ist Formsteifigkeit für verstärkte Verbundteile wichtig?
Verstärkte Teile können ungleichmäßige Lasten über eine komplexe Formoberfläche erzeugen. Unzureichende Werkzeugsteifigkeit kann zu dimensionaler Variation, Fehlausrichtung der Trennlinie oder inkonsistenter Rippengeometrie beitragen.
Können Verbundversteifungen durch Kompressionsformen hergestellt werden?
Kompressionsformen kann für geeignete verstärkte Verbundgeometrien verwendet werden, abhängig vom Materialsystem, den Komponentenabmessungen und den strukturellen Anforderungen. Das Formdesign muss Materialplatzierung, Fluss, Druck, Temperatur und Entformungsbedingungen berücksichtigen.
Fazit
Verstärkung ist eine der effektivsten Möglichkeiten, die strukturelle Effizienz einer leichten Verbundplatte zu erhöhen. Rippen und Versteifungen können die Steifigkeit verbessern, das Beulen verzögern und effiziente Lastpfade schaffen, während unnötige Erhöhungen der Hautdicke vermieden werden.
Der strukturelle Nutzen der Verstärkung hängt jedoch letztendlich davon ab, ob die Geometrie konsistent hergestellt werden kann. Versteifungsprofile, Kreuzungen, Materialplatzierung, Trennlinien, Werkzeugsteifigkeit und Entformung werden alle zu miteinander verbundenen Engineering-Überlegungen.
Aus diesem Grund sollten das Design von verstärkten Verbundstrukturen und das Design ihrer Werkzeuge als zwei Teile desselben Fertigungsproblems betrachtet werden. Eine gut konstruierte Verbundstrukturform reproduziert nicht nur die endgültige Form – sie bietet die dimensionale und prozessuale Grundlage, die erforderlich ist, um ein Leichtbau-Strukturkonzept in ein wiederholbares Produktionsteil zu verwandeln.