Industrie Nachrichten

Werkzeuge aus Kohlefaser: Präzisionsbearbeitung, Werkzeugkonstruktion und Qualitätskontrolle
In der Herstellung von Carbonfaser-Verbundwerkstoffen hängt die Bauteilqualität von mehr als nur dem Material selbst ab. Werkzeuggeometrie, thermisches Verhalten, Bearbeitungsgenauigkeit, Dichtleistung und Prozesskontrolle beeinflussen alle die endgültige Komponente.
Für Automotive-, Transport-, Industrie- und andere fortschrittliche Verbundwerkstoffanwendungen bietet Präzisions-Carbonfaser-Werkzeugbau die Grundlage für reproduzierbare Fertigung. Von der Werkzeugkonstruktion und CNC-Bearbeitung bis hin zu Probeverformung und Maßprüfung muss jede Phase auf das Materialsystem und die Produktionsanforderungen der Komponente abgestimmt sein.
Was ist Carbonfaser-Werkzeugbau?
Carbonfaser-Werkzeugbau bezeichnet die Formen und zugehörigen Werkstoffsysteme, die zur Herstellung von Bauteilen aus kohlenstofffaserverstärktem Kunststoff (CFK) verwendet werden. Je nach Anwendung kann das Werkzeug Prepreg-Formgebung, Compression Molding, Resin Transfer Molding oder andere Verbundwerkstoff-Herstellungsprozesse unterstützen.
Anders als eine Allzweckform muss ein Carbonfaser-Verbundwerkzeug um das spezifische Harzsystem, die Verstärkungsarchitektur, die Härtungs- oder Konsolidierungsbedingungen, die Bauteilgeometrie und die dimensionalen Abnahmekriterien herum ausgelegt werden.
Das Werkzeug muss möglicherweise komplexe dreidimensionale Oberflächen, kontrollierte Erwärmung, Vakuumdichtheit, präzise Trennebenen und reproduzierbare Positionierung aufnehmen. Diese Anforderungen werden besonders wichtig, wenn die Komponente enge Maßtoleranzen mit anspruchsvollen Oberflächenqualitäts- oder Strukturleistungszielen kombiniert.
Für Hersteller, die eine Carbonfaser-Form- oder Verbundwerkzeug-Lösung beschaffen, ist die entscheidende Frage nicht einfach, ob die Form die Nenngeometrie reproduzieren kann. Es ist die Frage, ob das Werkzeug den erforderlichen Herstellungsprozess unterstützen und konsistente Teile innerhalb der vereinbarten Abnahmekriterien liefern kann.
Warum Präzision im Carbonfaser-Werkzeugbau wichtig ist
Carbonfaser-Verbundbauteile können empfindlich auf Änderungen von Temperatur, Materialplatzierung, Harzverhalten, Konsolidierung und Abkühlbedingungen reagieren. Werkzeugfehler oder Prozessschwankungen können zu Maßabweichungen, Oberflächendefekten, lokaler Porosität, Grat oder inkonsistenten Ergebnissen von Teil zu Teil beitragen.
Präzisionswerkzeuge helfen, vermeidbare Variationen zu reduzieren, indem sie die physikalischen Bedingungen kontrollieren, die die Fertigung beeinflussen. Allerdings kann Werkzeuggenauigkeit allein nicht die Endteilegenauigkeit garantieren. Materialeigenschaften, Laminataufbau, Prozesseinstellungen, Härtungsverhalten und Prüfmethoden müssen ebenfalls berücksichtigt werden.
- Dimensionskonsistenz: Genaue Werkzeuggeometrie und stabile Positionierungselemente helfen, kritische Maße über Produktionsläufe hinweg zu erhalten.
- Oberflächenqualität: Geeignete Bearbeitung und Veredelung unterstützen das erforderliche Oberflächenprofil und Erscheinungsbild.
- Prozessstabilität: Geeignete thermische, dichtende und entlüftende Anordnungen helfen, die beabsichtigten Formgebungsbedingungen aufrechtzuerhalten.
- Produktionsreproduzierbarkeit: Werkzeugprüfung und Prozessvalidierung helfen, Variationsquellen vor der Serienproduktion zu identifizieren.
- Qualitätsverifikation: Definierte Prüfkriterien verbinden die Werkzeugherstellungsergebnisse mit den Kundenanforderungen.
MDC Carbonfaser-Werkzeugbau-Engineering- und Bearbeitungsmatrix
Effektiver Carbonfaser-Werkzeugbau verbindet jede Fertigungsherausforderung mit einer spezifischen Engineering-Antwort und einer messbaren Verifikationsmethode. Die folgende Matrix fasst die Hauptfaktoren zusammen, die während der Werkzeugentwicklung bewertet werden sollten.
| Werkzeugbau-Engineering-Faktor | Carbonfaser-Formgebungsherausforderung | Engineering-Ansatz | Verifikationsschwerpunkt |
|---|---|---|---|
| Wärmeausdehnung und Dimensionskompensation | Unterschiede in der Wärmeausdehnung zwischen Werkzeug und Verbundbauteil können zu Maßabweichungen nach Erwärmung, Härtung und Abkühlung beitragen. | Geeignete Werkzeugmaterialien auswählen und Betriebstemperatur, Werkzeuggeometrie, Verbundverhalten und erwartete Dimensionsänderungen während der Konstruktionsphase berücksichtigen. | Kritische Maße überprüfen und Dimensionsstabilität unter den spezifizierten Fertigungsbedingungen bewerten. |
| Präzisions-CNC-Bearbeitung | Komplexe Konturen, tiefe Oberflächen und anspruchsvolle Schnittstellen können die Aufrechterhaltung der Dimensionskonsistenz erschweren. | Geeignete CNC-Bearbeitungsstrategien anwenden, einschließlich Fünf-Achsen-Bearbeitung, wo erforderlich, um komplexe Werkzeugoberflächen zu erzeugen und kritische geometrische Merkmale zu kontrollieren. | Kritische Profile, Schnittstellen, Bezüge und Maße gegen genehmigte Werkzeugzeichnungen prüfen. |
| Heizsystem und thermische Gleichmäßigkeit | Ungleichmäßige Werkzeugtemperatur kann Harzhärtung, Materialfluss, Eigenspannungen und Konsistenz der Fertigteile beeinflussen. | Das Heizsystem und die Temperaturkontrollstrategie um das Harzsystem, die Werkzeugstruktur, die Zykluszeit und den gewählten Formgebungsprozess herum auslegen. | Temperaturverteilung und Prozessstabilität an definierten Messstellen und Betriebsbedingungen verifizieren. |
| Trennebene, Entlüftung und Vakuumdichtheit | Unzureichende Trennebenenkontrolle, Entlüftung oder Dichtung kann je nach Prozess zu Grat, eingeschlossener Luft, Porosität oder unvollständiger Konsolidierung beitragen. | Trennebenen, Absperrflächen, Entlüftungsmerkmale und Vakuumdichtungsanordnungen entsprechend dem gewählten Prozess, wie Prepreg-Formgebung oder HP-RTM, konstruieren. | Absperrkontakt, Dichtleistung und Qualität der Formteile gegen die Prozessanforderungen prüfen. |
| Werkzeug-Erprobung und Maßprüfung | Ein Werkzeug, das Zeichnungsanforderungen erfüllt, garantiert nicht automatisch, dass jedes formgepresste Bauteil seine Endteiltoleranzen einhält. | Werkzeugprüfung, Probeverformung, Prozessanpassung und Dimensionsrückmeldung koordinieren, um die Ursachen von Abweichungen zu identifizieren. | Die vom Kunden spezifizierte Prüfmethode verwenden, wie CMM-Messung, 3D-Scannen oder Vergleich mit dem genehmigten CAD-Modell. |
Diese Engineering-Maßnahmen sollten entsprechend den Projektanforderungen ausgewählt werden. Spezifische Bearbeitungstoleranzen, Temperaturgleichmäßigkeitsgrenzen, Dichtungskonfigurationen und Prüfliefergegenstände sollten gegen die genehmigten Zeichnungen, die Prozessspezifikation und den Qualitätsplan bestätigt werden.
Präzisions-CNC-Bearbeitung für komplexe Verbundwerkzeug-Oberflächen
Carbonfaser-Bauteile weisen oft zusammengesetzte Krümmungen, tiefe Profile, Montageschnittstellen, Rippen und andere geometrisch anspruchsvolle Merkmale auf. Die Herstellung der entsprechenden Werkzeugoberflächen erfordert eine Bearbeitungsstrategie, die Zugänglichkeit, Steifigkeit, Werkzeugablenkung, Oberflächengüte und Maßprüfung berücksichtigt.
Fünf-Achsen-CNC-Bearbeitung kann helfen, komplexe Oberflächen aus mehreren Orientierungen zu erreichen, während der Bedarf an wiederholten Aufspannungen in geeigneten Anwendungen reduziert wird. Der tatsächliche Nutzen hängt von der Bauteilgeometrie, der Bearbeitungsstrategie, der Maschinenkonfiguration und den Prüfanforderungen ab.
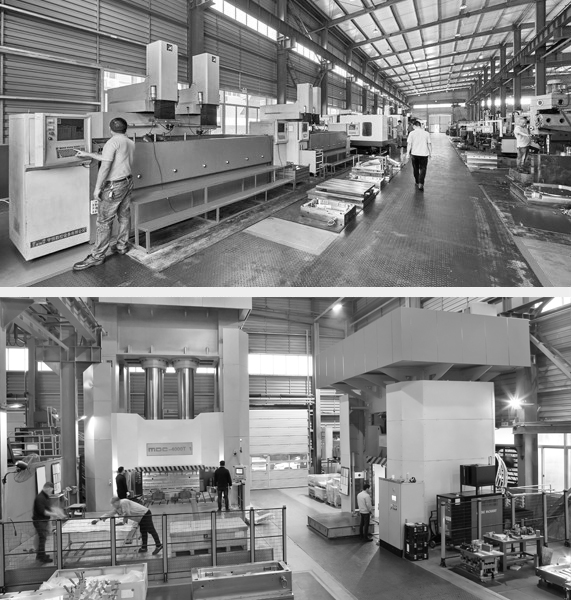
MDC verfügt über FIDIA-Fünf-Achsen-CNC-Bearbeitungskapazität für die Herstellung großer und komplexer Formen. Diese Fähigkeit kann für Verbundwerkzeugprojekte relevant sein, die sorgfältig kontrollierte Oberflächengeometrie und koordinierte Bearbeitungsvorgänge erfordern.
Ein solider Bearbeitungsplan sollte zwischen der nominellen CAD-Geometrie, der bearbeiteten Werkzeuggeometrie und den endgültigen Formteilmaßen unterscheiden. Diese sind verwandte, aber getrennte Qualitätsbetrachtungen.
Was sollte nach der Bearbeitung geprüft werden?
- Kritische Maße und geometrische Bezüge.
- Oberflächenprofil- und Oberflächengüteanforderungen.
- Trennebenenausrichtung und Absperrbereiche.
- Montageschnittstellen und Positionierungselemente.
- Zugänglichkeit von Prüfpunkten und Montageschnittstellen.
Wenn ein Projekt eine bestimmte Toleranz erfordert, sollte die Toleranz dem relevanten Merkmal zugewiesen und mit einer vereinbarten Messmethode verifiziert werden. Ein einzelner Bearbeitungsgenauigkeitswert sollte nicht als Garantie für die Maßgenauigkeit des fertigen Verbundbauteils behandelt werden.
Thermomanagement und Dimensionsstabilität
Die Temperaturverwaltung ist eine wichtige Überlegung, wenn Carbonfaser-Werkzeuge mit duroplastischen Prepregs oder anderen temperaturempfindlichen Verbundsystemen verwendet werden. Die Werkzeugtemperatur beeinflusst die Harzviskosität, das Härtungsverhalten, die Konsolidierung und Dimensionsänderungen während der Abkühlung.
Wenn die Temperaturverteilung für den gewählten Prozess ungeeignet ist, kann das resultierende Bauteil inkonsistentes Härtungsverhalten, Eigenspannungen, Oberflächendefekte oder Dimensionsvariationen zeigen. Die geeignete Lösung hängt vom Materialsystem und dem Produktionszyklus ab.
Wie das Werkzeugdesign die Temperaturkontrolle unterstützt
- Heizsystem-Layout: Heizelemente oder Thermalfluidkanäle positionieren, um der Werkzeuggeometrie und den erforderlichen Betriebsbedingungen zu entsprechen.
- Thermisches Ansprechverhalten: Werkzeugmasse, Materialleitfähigkeit, Aufheizrate und die erforderliche Zeit zur Stabilisierung bei Zieltemperatur berücksichtigen.
- Sensorplatzierung: Messstellen definieren, die wichtige Bereiche des Werkzeugs repräsentieren, anstatt sich auf eine einzelne Messung zu verlassen.
- Prozessvalidierung: Temperaturverteilung unter spezifizierten Betriebsbedingungen bestätigen und die Auswirkung auf die Formteilqualität bewerten.
- Dimensionskompensation: Die kombinierten Effekte von Werkzeugausdehnung und Verbundschrumpfung bei der Definition der Zielgeometrie berücksichtigen.
Temperaturgrenzen sollten aus den Empfehlungen des Harzlieferanten, den Prozessanforderungen und den Projektvalidierungsdaten festgelegt werden. Ein angegebener Temperaturgleichmäßigkeitswert ist nur dann aussagekräftig, wenn die Messstellen, Betriebsbedingungen und Abnahmekriterien definiert sind.
Trennebenengenauigkeit, Entlüftung und Vakuumdichtheit
Trennebenendesign und Dichtungsanforderungen variieren je nach Carbonfaser-Formgebungsprozess. Prepreg-Formgebung, Compression Molding und Hochdruck-Resin-Transfer-Molding verwenden nicht notwendigerweise die gleiche Dichtungsanordnung oder arbeiten unter den gleichen Druckbedingungen.
Eine Werkzeuglösung muss daher um den tatsächlichen Prozess herum entwickelt werden, anstatt ein universelles Dichtungsdesign auf jedes Carbonfaser-Bauteil anzuwenden.
Häufige Engineering-Überlegungen
- Trennebenenkontakt: Sicherstellen, dass Absperrflächen für die spezifizierten Kontakt- und Gratkontrollanforderungen konstruiert und gefertigt werden.
- Vakuumdichtheit: Wo Vakuumverarbeitung erforderlich ist, geeignete Dichtungsmerkmale konstruieren und deren Kompatibilität mit den Betriebsbedingungen bestätigen.
- Entlüftung: Geeignete Luftevakuierungspfade bereitstellen, wo erforderlich, ohne die erforderliche Oberflächengüte oder Dichtleistung zu beeinträchtigen.
- Harzflusskontrolle: Bei Prozessen mit Harzinjektion oder -fluss die Beziehung zwischen Kavität, Angussanordnung, Entlüftungen und beabsichtigtem Füllverhalten berücksichtigen.
- Wartungszugang: Sicherstellen, dass Dichtungen und andere verschleißempfindliche Merkmale gemäß dem Produktionsplan geprüft und gewartet werden können.
Während der Werkzeugvalidierung sollten Dichtleistung, Trennebenenzustand und Formteilqualität gegen die gewählte Prozessspezifikation geprüft werden. Jede numerische Spalt-, Absperrtoleranz- oder Vakuum-Abnahmegrenze sollte für das spezifische Werkzeug und den Prozess definiert werden.
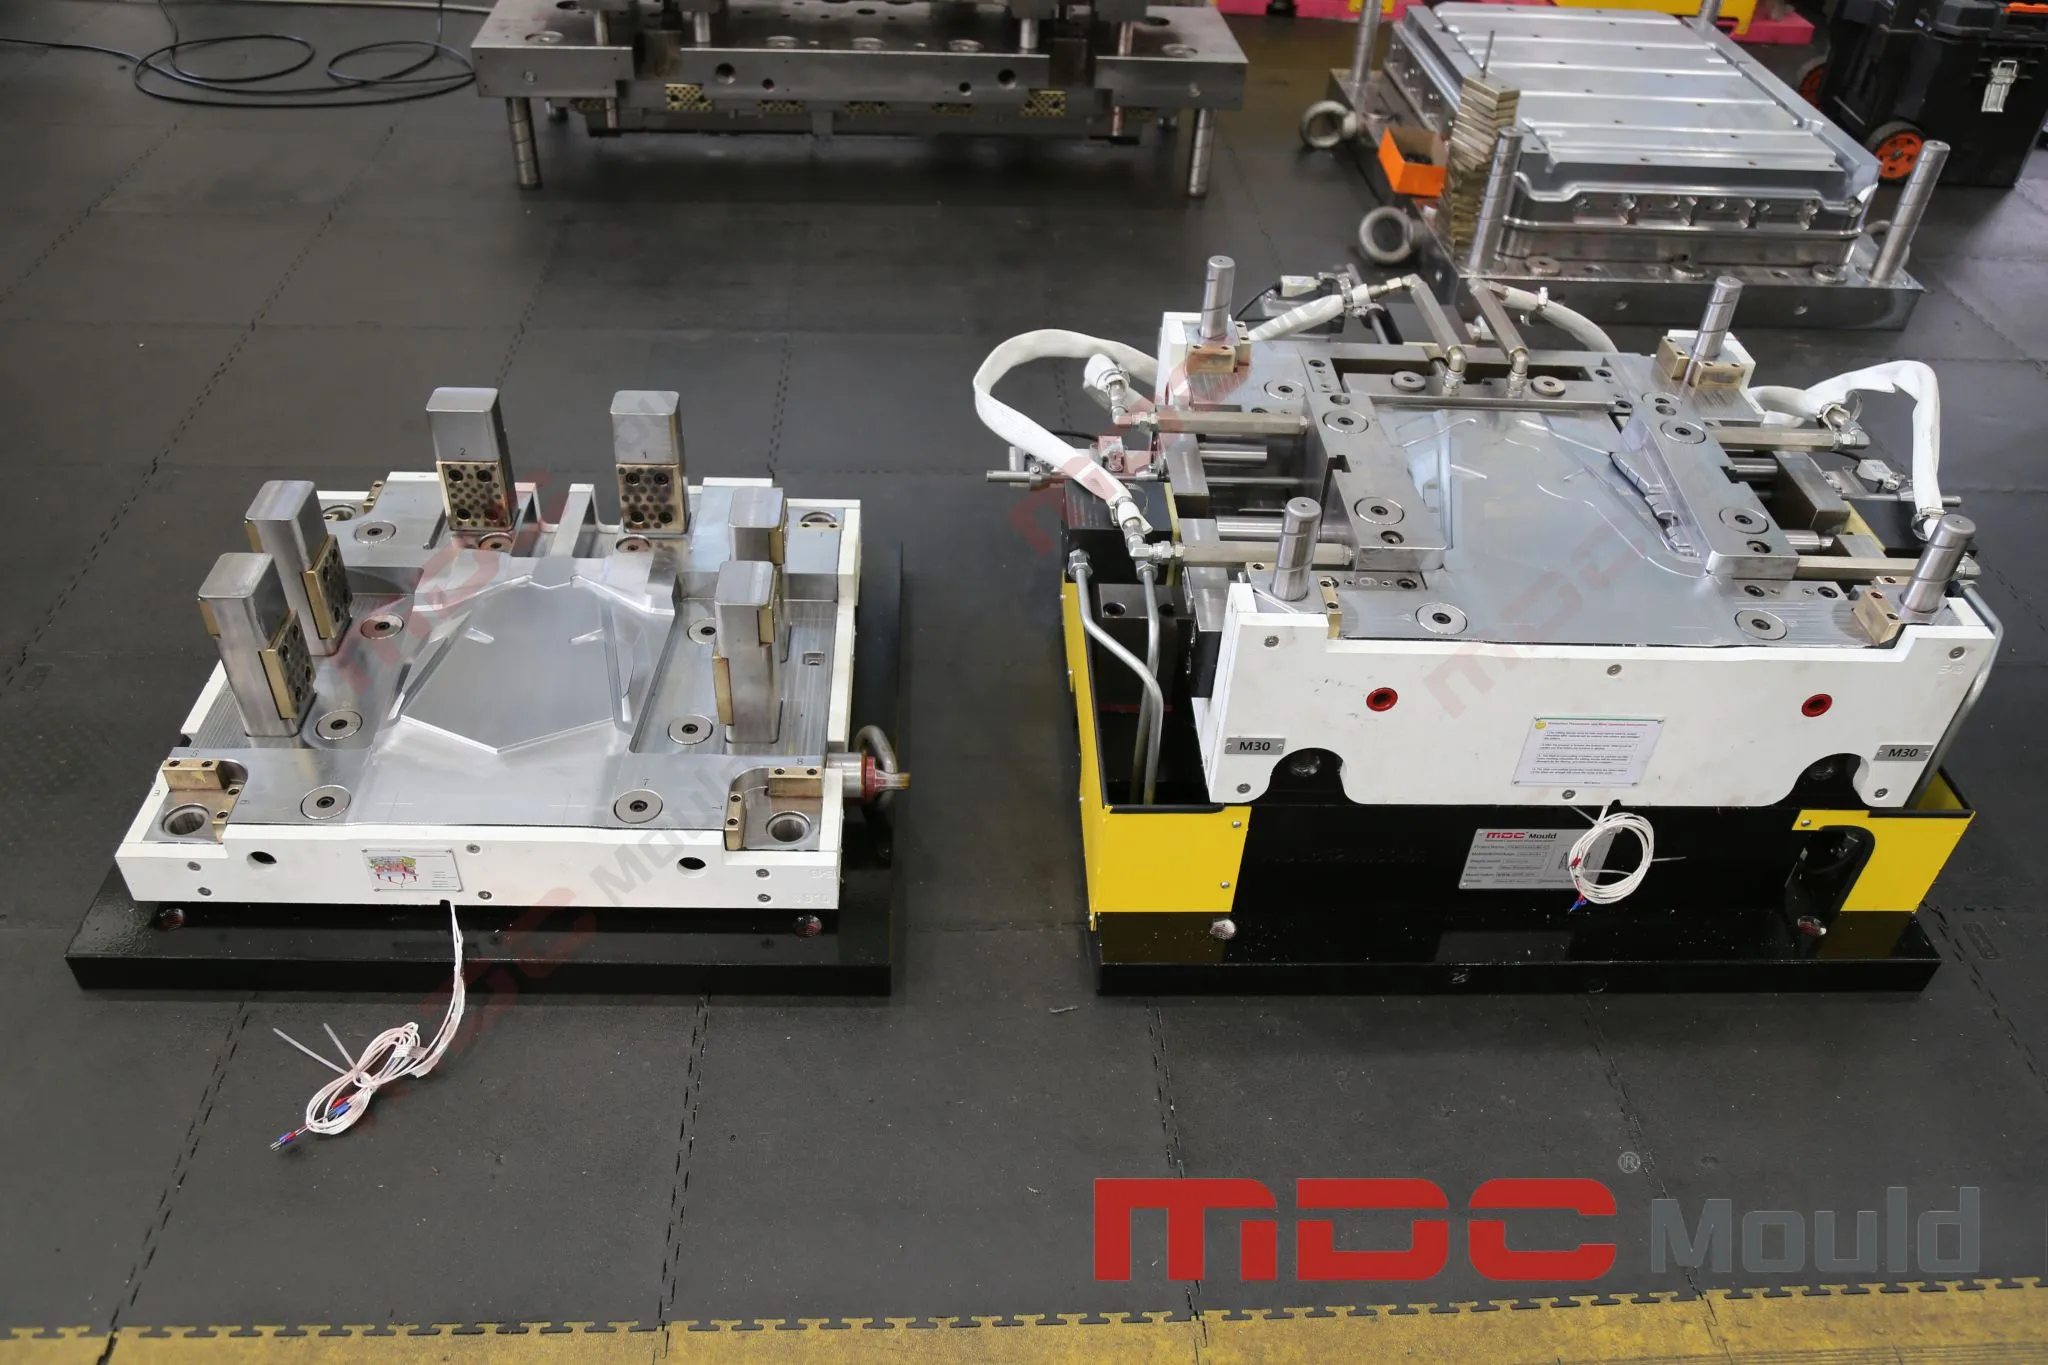
Von der Werkzeugherstellung zur Probeverformung
Präzisionsbearbeitung ist eine Phase im Lebenszyklus des Werkzeugs. Bevor eine Carbonfaser-Form für die Produktion freigegeben wird, müssen das Fertigungsteam und der Kunde möglicherweise Werkzeugmaße, funktionale Schnittstellen, Prozessbereitschaft und die Ergebnisse der Probeverformung überprüfen.
Ein strukturierter Validierungsprozess hilft, Werkzeugprobleme von Material- oder Prozessproblemen zu unterscheiden. Beispielsweise kann eine Maßabweichung in einem formgepressten Teil aus der Werkzeuggeometrie, der Wärmeausdehnung, dem Laminatverhalten, den Härtungsbedingungen oder der Wechselwirkung mehrerer Faktoren resultieren.
Eine praktische Werkzeugvalidierungssequenz
- Zeichnungs- und Spezifikationsüberprüfung: Das neueste CAD-Modell, Zeichnungen, Materialanforderungen, kritische Maße und Abnahmekriterien bestätigen.
- Werkzeugprüfung: Die relevanten Werkzeugmerkmale messen und Schnittstellen, Positionierungspunkte, Trennebenen und andere spezifizierte Eigenschaften verifizieren.
- Ausrüstungs- und Prozessüberprüfung: Prüfen, ob die vorgesehene Presse, das Heizsystem, die Vakuumanordnung oder andere Prozessausrüstung für das Projekt geeignet ist.
- Probeverformung: Versuche unter dokumentierten Bedingungen durchführen, wenn im Projektumfang enthalten.
- Bauteilprüfung: Ausgewählte oder spezifizierte Teilemerkmale messen und die Ergebnisse mit der genehmigten Zeichnung vergleichen.
- Korrekturmaßnahme: Abweichungen untersuchen, feststellen, ob sie aus dem Werkzeug, dem Material oder der Verarbeitung stammen, und vereinbarte Anpassungen umsetzen.
- Produktionsfreigabe: Bestätigen, dass die vereinbarten Abnahmekriterien und erforderlichen Dokumentationen erfüllt sind.
Die Probeverformung sollte als Validierungsaktivität behandelt werden, nicht einfach als Demonstration, dass die Form schließen und ein Teil produzieren kann. Ihr Zweck ist es, die Beziehung zwischen Werkzeug, Material und Prozess unter definierten Bedingungen zu bewerten.
CMM-Messung und 3D-Prüfung für Carbonfaser-Werkzeugbau
Die Maßprüfung liefert den Nachweis, dass Werkzeuge oder formgepresste Komponenten die spezifizierten Anforderungen erfüllen. Die geeignete Messmethode hängt von der Teilegröße, der Geometrie, der Toleranz, dem Materialverhalten und dem Prüfplan ab.
Koordinatenmessmaschinen (CMM) können verwendet werden, um definierte Maße und geometrische Merkmale zu messen. 3D-Scannen kann die Bewertung komplexer Oberflächen unterstützen, indem die erfasste Geometrie mit einer genehmigten CAD-Referenz verglichen wird. Je nach Anwendung können diese Methoden einander ergänzen und nicht ersetzen.
Die richtige Prüfmethode wählen
- Kritische Maße: Eine geeignete Messmethode für spezifizierte Maße, Bezüge und geometrische Toleranzen verwenden.
- Komplexe Oberflächen: 3D-Scannen in Betracht ziehen, wenn ein breiterer Oberflächenvergleich erforderlich ist und die Methode für die Komponente geeignet ist.
- CAD-Vergleich: Ausrichtungsreferenzen, Koordinatensysteme, Filterung und Berichtskonventionen vor der Bewertung von Abweichungskarten definieren.
- Erstmusterprüfung: Die spezifizierten Erstmusterprüfanforderungen und Berichtsformate des Kunden befolgen.
- Rückverfolgbarkeit: Die Zeichnungsrevision, Prüfbedingungen, Messausrüstung und relevanten Abnahmekriterien aufzeichnen.
Eine 3D-Farbkarte oder ein Punktwolkenvergleich kann Oberflächenabweichungen leichter interpretierbar machen, aber ihre Nützlichkeit hängt von einem geeigneten Messprozess und der korrekten Ausrichtung mit dem Referenzmodell ab. Der Bericht sollte das gemessene Objekt und die zur Abnahme verwendeten Kriterien eindeutig identifizieren.
CMM-Messung, 3D-Scannen und Erstmusterdokumentation sollten während der Projektkalkulation bestätigt werden. Sie sollten nicht als in jeder Werkzeugbestellung enthalten angenommen werden, es sei denn, der Lieferumfang gibt dies an.
Wie man einen Carbonfaser-Werkzeugbauhersteller bewertet
Die Auswahl eines Carbonfaser-Werkzeugbauherstellers erfordert eine Bewertung der Engineering-Fähigkeiten, der Fertigungsressourcen, der Qualitätssysteme und der Projektkommunikation. Eine Maschinenliste eines Lieferanten ist nützlich, aber sie allein belegt nicht, dass der Lieferant die Anforderungen einer bestimmten Komponente erfüllen kann.
Käufer sollten die Fähigkeiten des Herstellers gegen die tatsächliche Teilegeometrie, Werkzeuggröße, den Formgebungsprozess, die dimensionalen Anforderungen und den Produktionsplan bewerten.
Wichtige Lieferantenbewertungskriterien
- Engineering-Fähigkeit: Kann das Team die Teilegeometrie, das Materialsystem, den Formgebungsprozess und die kritischen Maße überprüfen, bevor das Werkzeugdesign finalisiert wird?
- Bearbeitungsressourcen: Sind die verfügbaren CNC-Maschinen, Arbeitsbereiche, Werkzeugvorrichtungen und Bearbeitungsstrategien für die vorgeschlagene Form geeignet?
- Werkzeugmaterial und thermisches Design: Kann der Hersteller das gewählte Material, den Heizansatz und die Dimensionskompensationsstrategie erklären?
- Prüffähigkeit: Sind kritische Maße mit geeigneter Ausrüstung und dokumentierten Methoden messbar?
- Erprobungs- und Validierungsumfang: Sind Probeverformung, Prozessanpassung und Bauteilprüfung enthalten, optional oder von einer anderen Partei übernommen?
- Projektdokumentation: Werden Zeichnungen, Revisionen, Prüfberichte und Abnahmekriterien während der gesamten Fertigung kontrolliert?
- Produktionsunterstützung: Kann der Lieferant vereinbarte Korrekturmaßnahmen und Werkzeugänderungen unterstützen, wenn die Validierung Abweichungen identifiziert?
Die FIDIA-Fünf-Achsen-CNC-Bearbeitungskapazität von MDC unterstützt die Herstellung großer und komplexer Formen. Für jedes spezifische Carbonfaser-Werkzeugprojekt sollten die geeignete Maschine, Werkzeugkonfiguration, Prüfmethode und der Validierungsumfang gegen die technischen Anforderungen des Kunden überprüft werden.
Was in eine Carbonfaser-Werkzeugbau-RFQ gehört
Eine vollständige Angebotsanfrage (RFQ) hilft einem Werkzeugbauhersteller, die technische Machbarkeit zu bewerten, den Lieferumfang zu definieren und ein genaueres Angebot zu erstellen. Fehlende Material- oder Prozessinformationen können zu Annahmen führen, die Werkzeugdesign, Lieferzeit und Kosten beeinflussen.
Um MDC die Bewertung eines Carbonfaser-Werkzeugprojekts zu erleichtern, sollten Käufer die folgenden Informationen vorbereiten, sofern verfügbar:
- 3D-CAD-Modell und 2D-Zeichnungen: Die neueste Revision einschließen und kritische Maße, Bezüge und geometrische Toleranzen identifizieren.
- Teilematerial: Die Carbonfaser-Verstärkung, das Harzsystem, das Prepreg oder eine andere Materialform angeben, sofern zutreffend.
- Formgebungsprozess: Den beabsichtigten Prozess identifizieren, wie Prepreg-Formgebung, Compression Molding oder HP-RTM.
- Betriebsbedingungen: Die erforderliche Verarbeitungstemperatur, den Druck, die Vakuumbedingungen und Zyklusinformationen bereitstellen, sofern festgelegt.
- Produktionsanforderungen: Das Zieljahresvolumen, die erwartete Werkzeuglebensdauer, das Zykluszeitziel und die erwartete Produktionsumgebung angeben.
- Oberflächenanforderungen: Die erforderliche Oberflächengüte, die Erscheinungsklasse und alle Nachbearbeitungserwartungen definieren.
- Ausrüstungsbeschränkungen: Pressenabmessungen, verfügbare Tonnage, Tageslicht, Heizschnittstellen und andere Ausrüstungsbeschränkungen angeben.
- Prüfung und Abnahme: Den erforderlichen Dimensionsbericht, die CMM-Messung, den 3D-Scan, die Erstmusterdokumentation oder andere kundenspezifische Liefergegenstände identifizieren.
- Projektzeitplan: Die Zieldaten für Designfreigabe, Werkzeugfertigstellung, Erprobung und Produktionsfreigabe bereitstellen.
Mit diesen Eingaben kann MDC die Projektanforderungen überprüfen und feststellen, welche Werkzeugdesign-, Bearbeitungs- und Validierungsanordnungen geeignet sind.
Häufig gestellte Fragen zum Carbonfaser-Werkzeugbau
Was ist Carbonfaser-Werkzeugbau?
Carbonfaser-Werkzeugbau bezeichnet Formen und zugehörige Werkstoffsysteme, die zur Herstellung von Carbonfaser-Verbundbauteilen verwendet werden. Die Werkzeuganforderungen hängen vom Material, dem Herstellungsprozess, der Bauteilgeometrie und den spezifizierten Produktionstoleranzen ab.
Warum ist Präzisionsbearbeitung für Carbonfaser-Werkzeuge wichtig?
Präzisionsbearbeitung hilft, Werkzeuggeometrie, Oberflächenprofile, Trennebenenausrichtung und kritische Schnittstellen zu kontrollieren. Diese Faktoren unterstützen die reproduzierbare Produktion, obwohl die Endteilegenauigkeit auch vom Materialverhalten und der Prozesskontrolle abhängt.
Garantiert Fünf-Achsen-CNC-Bearbeitung ein hochpräzises Verbundbauteil?
Nein. Fünf-Achsen-CNC-Bearbeitung kann den Zugang zu komplexen Oberflächen verbessern und bestimmte aufspannungsbedingte Fehler reduzieren, aber die Fertigteilgenauigkeit hängt auch von Werkzeugdesign, Materialverhalten, thermischen Bedingungen, Formgebungsparametern und Prüfung ab.
Wie beeinflusst die Temperatur Carbonfaser-Verbundwerkzeuge?
Die Temperatur beeinflusst die Harzhärtung, den Materialfluss, die Wärmeausdehnung und Dimensionsänderungen während der Abkühlung. Die Heiz- und Temperaturkontrollstrategie sollte für das gewählte Materialsystem und den Formgebungsprozess entwickelt werden.
Wie wird die Qualität von Carbonfaser-Werkzeugen verifiziert?
Die Verifikation kann Maßprüfung, Prüfung kritischer Oberflächen, Trennebenenbewertung, Funktionsprüfung und Probeverformung umfassen. CMM-Messung oder 3D-Scannen können verwendet werden, wenn dies durch den Projektprüfplan spezifiziert ist.
Kann MDC die Herstellung großer und komplexer Formen unterstützen?
MDC verfügt über FIDIA-Fünf-Achsen-CNC-Bearbeitungskapazität für die Herstellung großer und komplexer Formen. Die Machbarkeit eines spezifischen Carbonfaser-Werkzeugprojekts sollte basierend auf den Formabmessungen, dem Gewicht, dem Material, den Bearbeitungsanforderungen und dem Validierungsumfang bestätigt werden.
Was sollte ich bei der Anforderung eines Carbonfaser-Werkzeugbau-Angebots senden?
Stellen Sie das neueste 3D-CAD-Modell, 2D-Zeichnungen, Verbundwerkstoff-Spezifikationen, den Formgebungsprozess, das Zielproduktionsvolumen, kritische Toleranzen, Oberflächenanforderungen und Prüferwartungen bereit. Ausrüstungsbeschränkungen und der Zielprojektzeitplan sind ebenfalls nützlich.
Arbeiten Sie mit MDC an Ihrem Carbonfaser-Werkzeugprojekt
Zuverlässiger Carbonfaser-Werkzeugbau kombiniert Engineering-Design, geeignete Bearbeitungsmethoden, prozessspezifische thermische und dichtende Lösungen sowie dokumentierte Qualitätsverifikation. Jedes dieser Elemente sollte in Bezug auf die tatsächliche Komponente und ihre Produktionsanforderungen betrachtet werden.
MDC unterstützt die industrielle Formenherstellung mit Engineering-Koordination und FIDIA-Fünf-Achsen-CNC-Bearbeitungskapazität. Wenn Sie eine neue Carbonfaser-Verbundkomponente entwickeln oder Werkzeuge für ein bestehendes Produktionsprogramm bewerten, teilen Sie Ihre Zeichnungen und Prozessanforderungen für eine projektspezifische Überprüfung mit.
Kontaktieren Sie MDC: [email protected]
Website: MDC Mould