Firmennachrichten

Fertigung großer SMC-Formen: Anlagen, CNC-Bearbeitung und Werkzeuge für übergroße Verbundbauteile
Die Fertigung einer großen SMC-Form erfordert mehr als ein erfahrenes Formenkonstruktionsteam. Sie hängt auch von geeigneten Bearbeitungsanlagen, ausreichenden Bearbeitungsabmessungen, zuverlässigen Formpressen, technischer Koordination und der Fähigkeit ab, schweres Werkzeug über den gesamten Produktionsprozess hinweg zu handhaben.
Für Hersteller, die große Automobilbauteile, industrielle Verbundstrukturen und andere übergroße SMC-Teile entwickeln, beeinflusst die beim Formenhersteller verfügbare Ausstattung direkt die Fertigbarkeit, die Bearbeitungseffizienz und die Projektabwicklung.
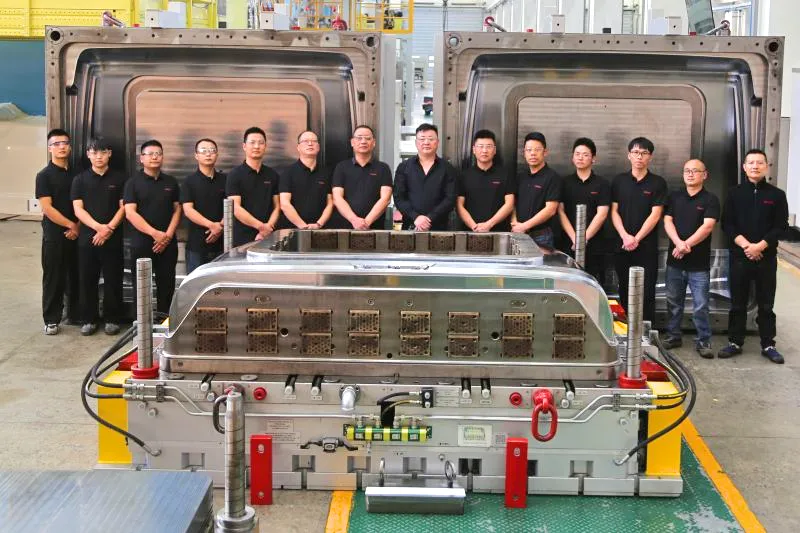
MDC Mould verbindet Erfahrung in der Fertigung von Verbundwerkstoffformen mit einer breiten Palette an Bearbeitungs- und Formgebungsanlagen. Zu den Fertigungsressourcen des Unternehmens gehören CNC-Fräsmaschinen, Bohr- und Tiefbohrmaschinen, Funkenerosionsanlagen, Passmaschinen und hydraulische Pressen. MDC hat außerdem erfolgreich eine Form mit einem Eigengewicht von über 120 Tonnen gefertigt.
Dieser Artikel untersucht den Zusammenhang zwischen Anlagenleistung und der Fertigung großer SMC-Formen, einschließlich Bearbeitungsabmessungen, Pressenkapazität, Optionen zur Formbeheizung und der Fertigungsaspekte, die Käufer bei der Auswahl eines Herstellers großer Verbundwerkzeugformen bewerten sollten.
1. Warum die Fertigung großer SMC-Formen spezialisierte Anlagen erfordert
Große SMC-Formen bringen Fertigungsherausforderungen mit sich, die in konventionellen Werkzeugprojekten nicht immer auftreten. Mit zunehmenden Formabmessungen und steigendem Gewicht werden die Anforderungen an Bearbeitung, Handhabung, Montage und Produktionserprobung höher.
Während des Fertigungsprozesses müssen mehrere Faktoren berücksichtigt werden:
- Bearbeitungsabmessungen: Große Formkomponenten erfordern geeignete Maschinenverfahrwege und Arbeitsräume.
- Struktursteifigkeit: Schwere Formkonstruktionen müssen während Bearbeitung und Montage die Maßhaltigkeit bewahren.
- Bearbeitungszugänglichkeit: Tiefe Kavitäten, komplexe Profile und große Flächen können unterschiedliche Bearbeitungsverfahren erfordern.
- Pressenkompatibilität: Formabmessungen, projizierte Fläche und Betriebsanforderungen müssen zur vorgesehenen Produktionspresse passen.
- Heizkonfiguration: Die Formbeheizung muss zum Materialsystem und zum Produktionsprozess passen.
- Montage und Anpassung: Große Komponenten erfordern abgestimmte Bearbeitungs-, Prüf- und Anpassungsverfahren.
Die Fähigkeit eines Lieferanten zur Fertigung großer Werkzeuge sollte daher anhand seiner tatsächlichen Anlagen, seiner Bearbeitungsressourcen und seiner abgeschlossenen Projekterfahrung bewertet werden und nicht allein anhand der Formabmessungen.
2. Anlagen und Fertigungskapazitäten von MDC Mould
Die Anlagenressourcen von MDC decken mehrere Stufen der Fertigung von Verbundwerkstoffformen ab, vom Materialabtrag und der Präzisionsbearbeitung bis zur Formmontage und Produktionserprobung.
Nach den Anlageninformationen des Unternehmens umfassen die Fertigungsressourcen Hochgeschwindigkeits-CNC-Fräsmaschinen, CNC-Fräsmaschinen, Bohr- und Tiefbohrmaschinen, Funkenerosionsanlagen, Präzisions-CNC-Maschinen, Passmaschinen und hydraulische Pressen.
2.1 Anlagenübersicht
| Anlagenkategorie | Von MDC angegebene Anlagen | Fertigungseinsatz |
|---|---|---|
| CNC-Bearbeitung | Hochgeschwindigkeits-CNC-Fräsmaschinen und CNC-Fräsmaschinen | Bearbeitung von Formoberflächen, Kavitäten, Profilen und Konstruktionselementen. |
| Tiefbohren | Bohr- und Tiefbohrmaschinen | Herstellung spezifizierter Bohrungen und tiefer Elemente gemäß den Formzeichnungen. |
| Funkenerosive Bearbeitung | Funkenerosionsmaschinen | Bearbeitung von Geometrien und Elementen, die eine funkenerosive Bearbeitung erfordern. |
| Präzisionsbearbeitung | Präzisions-CNC-Maschinen | Unterstützung der Maßanforderungen an Formkomponenten. |
| Formanpassung | Passmaschinen | Unterstützung von Anpassung, Montage und zugehörigen Fertigungsvorgängen. |
| Formgebung und Erprobung | Pressen mit 500T, 1500T und 4000T | Bereitstellung von Pressenressourcen für Formgebungsvorgänge und Projektversuche, abhängig von der Kompatibilität zwischen Presse und Form. |
Diese Anlagenkombination ermöglicht die Koordination verschiedener Bearbeitungs- und Fertigungsvorgänge innerhalb des Formenfertigungsablaufs. Die konkrete Maschine und das Verfahren für jedes Projekt hängen von Formabmessungen, Bauteilgeometrie, Materialanforderungen und Bearbeitungsspezifikationen ab.
Weitere Informationen zu den Fertigungsanlagen des Unternehmens finden Sie auf der Seite Anlagen von MDC Mould.
3. 4000T-Formpresse und Optionen zur Formbeheizung
Die Formpresse ist ein wichtiger Bestandteil der Fertigungs- und Validierungsumgebung für Verbundwerkstoffformen. Ihre Kapazität, die Abmessungen der Pressentische und die Heizkonfiguration müssen berücksichtigt werden, wenn bewertet wird, ob eine Form für einen bestimmten Produktionsprozess geeignet ist.
Die Anlagenseite von MDC nennt eine 4000T-Formpresse mit einer Tischgröße von 3600 mm × 2400 mm. Das Unternehmen führt außerdem Pressen mit 500T und 1500T in seinen Anlagenressourcen auf.
3.1 Spezifikationen der Pressenanlagen
| Parameter | Anlageninformationen von MDC | Technische Relevanz |
|---|---|---|
| Angegebene Pressenkapazitäten | 500T, 1500T und 4000T | Verschiedene Pressenkapazitäten bieten Optionen für unterschiedliche Formgebungs- und Prüfanforderungen. |
| Tischgröße der 4000T-Presse | 3600 mm × 2400 mm | Bietet eine Referenz zur Bewertung der Formeinbaumaße und der Pressenkompatibilität. |
| Optionen zur Formbeheizung | Heißöl, elektrische Heizpatronen und Dampf | Ermöglicht die Auslegung der Beheizung entsprechend Formkonstruktion und Produktionsanforderungen. |
| Angegebene Marken der Hydraulikzylinder | Parker, HPS, Merkle und SMC | Benennt die Marken der Hydraulikkomponenten, die in den angegebenen Pressenanlagen des Unternehmens verwendet werden. |
3.2 Warum Pressenkompatibilität wichtig ist
Die Auswahl einer Presse für eine große SMC-Form wird nicht allein durch die Tonnage bestimmt. Ingenieure müssen auch die Gesamtabmessungen der Form, die projizierte Fläche, die erforderliche Schließkraft, die Einbauhöhe, den Öffnungshub und den Produktionsprozess bewerten.
Die Tischgröße von 3600 mm × 2400 mm der von MDC angegebenen 4000T-Presse bietet eine nützliche Referenz für die vorläufige Anlagenbewertung. Die tatsächlich nutzbare Einbaufläche und die Projektgeeignetheit sollten jedoch anhand der Pressenzeichnungen und Formvorgaben bestätigt werden.
Die maximalen Außenabmessungen einer Form sollten nicht automatisch als ihre pressenkompatiblen Abmessungen betrachtet werden. Auch Spannanforderungen, Formorientierung, Anschlussschnittstellen und Betriebsfreiraum müssen geprüft werden.
3.3 Formbeheizung: Heißöl, elektrische Heizpatronen und Dampf
MDC nennt drei Optionen zur Formbeheizung: Heißöl, elektrische Heizpatronen und Dampf. Es handelt sich um unterschiedliche Heizansätze, deren Eignung von der Formkonstruktion und dem vorgesehenen Produktionsprozess abhängt.
- Heißölbeheizung: Verwendet umlaufendes Wärmeträgeröl als Heizmedium. Kreislaufgestaltung und Temperaturanforderungen müssen bei der Formkonstruktion berücksichtigt werden.
- Beheizung mit elektrischen Heizpatronen: Verwendet elektrische Heizelemente, die an festgelegten Positionen in der Formkonstruktion eingebaut werden.
- Dampfbeheizung: Verwendet Dampf als Heizmedium über eine geeignete Beheizungsanordnung der Form.
Die Heizmethode sollte nach Materialsystem, Formkonstruktion, Produktionszyklus und Temperaturanforderungen ausgewählt werden. Die Auslegung der Heizkreisläufe, die Sensorpositionen und die Temperaturverifizierung sollten für jedes Projekt festgelegt werden und nicht als für alle Formen identisch angenommen werden.
4. Großflächige CNC-Bearbeitung für Verbundwerkstoffformen
Die CNC-Bearbeitung ist eine der wichtigsten Stufen bei der Fertigung großer Verbundwerkstoffformen. Sie bestimmt, wie Formoberflächen, Kavitäten, Trennbereiche und Konstruktionselemente aus der technischen Konstruktion heraus gefertigt werden.
MDC verfügt über CNC-Bearbeitungsressourcen, darunter Hochgeschwindigkeits-CNC-Fräsmaschinen und Präzisions-CNC-Anlagen. Das Unternehmen hat außerdem Erfahrung mit FIDIA-Fünfachsen-CNC-Bearbeitung und einem maximalen Bearbeitungsraum von etwa 6 × 4 m.
4.1 Warum Bearbeitungsabmessungen wichtig sind
Der Bearbeitungsraum bestimmt die maximalen Arbeitsabmessungen, die eine Maschine unter ihren festgelegten Betriebsbedingungen aufnehmen kann. Bei großen Formprojekten beeinflusst dies, wie Komponenten aufgeteilt, positioniert und bearbeitet werden.
Ein Bearbeitungsraum von etwa 6 × 4 m bietet eine nützliche Referenz bei der Bewertung großer Formkomponenten. Die tatsächliche Bearbeitbarkeit hängt jedoch auch von Bauteilhöhe, Maschinenkonfiguration, Werkzeugzugänglichkeit, Werkstückgewicht und Spannvorrichtungen ab.
Bei einigen großen Formkonstruktionen kann der Fertigungsplan die Bearbeitung separater Komponenten vor der Endmontage vorsehen. Das geeignete Vorgehen hängt von der Formkonstruktion und den Maßbeziehungen zwischen den einzelnen Abschnitten ab.
4.2 Fünfachsen-CNC-Bearbeitung
Die Fünfachsen-CNC-Bearbeitung bietet zusätzliche Flexibilität bei der Werkzeugorientierung im Vergleich zur konventionellen Dreiachsenbearbeitung. Sie kann nützlich sein, wenn Formkomponenten geneigte Flächen, komplexe Profile oder Geometrien aufweisen, die eine Bearbeitung aus verschiedenen Richtungen erfordern.
Bei der Fertigung von Verbundwerkstoffformen sollte die Bearbeitungsstrategie berücksichtigen:
- Bauteilgeometrie und Oberflächenkrümmung.
- Werkzeugzugänglichkeit und Kollisionsrisiken.
- Werkstückpositionierung und Vorrichtungskonstruktion.
- Strategien für Schruppen und Schlichten.
- Bearbeitungszugabe und Maßprüfung.
- Referenzflächen, die für anschließende Anpassung und Montage erforderlich sind.
Fünfachsenfähigkeit bedeutet nicht, dass jede Formkomponente in einer einzigen Aufspannung bearbeitet werden muss. Die Anzahl der Aufspannungen und die Bearbeitungsreihenfolge sollten durch Bauteilgeometrie, Arbeitsraum der Maschine und geforderte Genauigkeit bestimmt werden.
4.3 Tiefbohren und Funkenerosion
Große Verbundwerkstoffformen können Bohrungen, Kanäle und geometrische Elemente enthalten, die sich allein durch gewöhnliches Fräsen nicht wirtschaftlich herstellen lassen.
MDC nennt Bohr- und Tiefbohrmaschinen sowie Funkenerosionsanlagen. Diese Verfahren bieten zusätzliche Fertigungsoptionen für Formelemente, die spezielle Bearbeitungsmethoden erfordern.
Das Fertigungsverfahren sollte nach Bohrungsabmessungen, Verhältnis von Tiefe zu Durchmesser, Materialeigenschaften, Geometrie und Zeichnungstoleranzen ausgewählt werden. Nicht jedes tiefe Element erfordert dasselbe Bearbeitungsverfahren.
5. Erfahrung von MDC in der Fertigung übergroßer Formen
Anlagenspezifikationen sind wichtig, doch abgeschlossene Fertigungsprojekte bieten eine weitere wertvolle Referenz bei der Bewertung eines Lieferanten großer Formen.
MDC hat erfolgreich eine Form mit einem Eigengewicht von über 120 Tonnen gefertigt. Dies steht für praktische Erfahrung in der Herstellung extrem schwerer Werkzeuge und in der Koordination der für ein großes Formprojekt erforderlichen Fertigungsaktivitäten.
5.1 Was bedeutet eine 120-Tonnen-Form für die Fertigung?
Eine Form mit einem Eigengewicht von über 120 Tonnen stellt in mehreren Fertigungsstufen Herausforderungen dar:
- Fertigungsplanung: Große Formkonstruktionen erfordern abgestimmte Produktionsplanung und Prozessreihenfolge.
- Bearbeitungsorganisation: Komponentenabmessungen, Werkstückpositionierung und Bearbeitungszugänglichkeit müssen bewertet werden.
- Maßkontrolle: Kritische Schnittstellen und Referenzflächen müssen während Bearbeitung und Montage kontrolliert werden.
- Handhabungskoordination: Bewegung und Positionierung schwerer Formkomponenten erfordern projektspezifische Handhabungslösungen.
- Montageplanung: Passflächen, Ausrichtreferenzen und Anpassungsverfahren müssen koordiniert werden.
- Versuchsvorbereitung: Die Form muss gegenüber der vorgesehenen Presse, dem Material und den Produktionsanforderungen bewertet werden.
Das Eigengewicht einer fertigen Form ist nicht gleichzusetzen mit der Hubkapazität einer Maschine, der Pressenkapazität oder der Bearbeitungskapazität. Dies sind separate technische Parameter und sollten unabhängig voneinander bewertet werden.
5.2 Kapazitätsmatrix für die Fertigung großer Formen
| Technischer Aspekt | Fertigungsherausforderung | Kapazität oder Erfahrung von MDC |
|---|---|---|
| Fertigung schwerer Formen | Fertigung und Koordination extrem schwerer Werkzeugkonstruktionen. | Erfolgreich eine Form mit einem Eigengewicht von über 120 Tonnen gefertigt. |
| Großflächige Bearbeitung | Bearbeitung großer Formkomponenten mit komplexer Oberflächengeometrie. | Erfahrung mit FIDIA-Fünfachsen-CNC-Bearbeitung und weiteren CNC-Fräsressourcen. |
| Bearbeitungsraum | Aufnahme übergroßer Formkomponenten. | Maximaler Bearbeitungsraum von etwa 6 × 4 m. |
| Bohroperationen | Herstellung spezifizierter Bohrungen und tiefer Elemente. | Bohr- und Tiefbohrmaschinen. |
| Spezialbearbeitung | Herstellung von Geometrien, die eine unkonventionelle Bearbeitung erfordern. | Funkenerosionsanlagen. |
| Pressenressourcen | Bewertung von Formgebungs- und Prüfanforderungen. | Pressen mit 500T, 1500T und 4000T; die angegebene 4000T-Presse hat einen Tisch von 3600 × 2400 mm. |
| Heizoptionen | Abstimmung der Formbeheizung auf die Projektanforderungen. | Optionen Heißöl, elektrische Heizpatronen und Dampf. |
| Endmontage | Koordination von Formanpassung und Komponentenschnittstellen. | Anpassungsanlagen und integrierte Fertigungskoordination. |
6. Von der technischen Konstruktion bis zur finalen Formerprobung
Die Fertigung großer SMC-Formen erfordert die Abstimmung zwischen technischer Konstruktion, Bearbeitung, Komponentenprüfung, Montage und Erprobung. Ein gut geplanter Ablauf hilft, Abweichungen zwischen der ursprünglichen Konstruktion und dem fertigen Werkzeug zu reduzieren.
6.1 Technische Konstruktion und Fertigungsplanung
Der Prozess beginnt mit einer Bewertung der Produktgeometrie, der Materialanforderungen, der Formkonstruktion und der vorgesehenen Produktionsbedingungen.
Bei großen Formen sollte die technische Planung auch Gesamtabmessungen, Komponentensegmentierung, Bearbeitungszugang, Referenzflächen, Pressenkompatibilität und die gewählte Heizkonfiguration berücksichtigen.
6.2 CNC-Bearbeitung und Komponentenfertigung
Nach Festlegung des Fertigungsplans werden die Formkomponenten mit geeigneten Bearbeitungsanlagen gefertigt. Je nach Geometrie und Fertigungsanforderungen können CNC-Fräsen, Bohren, Tiefbohren und Funkenerosion zum Einsatz kommen.
Schrupp- und Schlichtvorgänge sollten bei Bedarf getrennt geplant werden. Maßprüfungen in geeigneten Stufen helfen, Abweichungen zu erkennen, bevor die Komponenten zur Endanpassung weitergegeben werden.
6.3 Formanpassung und Montage
Die Montage einer großen Form bedeutet mehr als das Zusammenfügen einzelner Komponenten. Die Beziehung zwischen Passflächen, Positionierungselementen, Trennflächen und Ausrichtreferenzen muss geprüft werden.
Die Anpassungsstufe ist besonders wichtig, wenn eine Form aus mehreren großen Komponenten besteht. Bearbeitungsgenauigkeit und Montagereferenzen müssen zusammenwirken, um die geforderte Endkonfiguration zu erreichen.
6.4 Erprobung und Projektverifikation
Die finalen Versuche sollten auf den vereinbarten Projektanforderungen basieren. Je nach Form und Produktionsprozess kann die Verifikation Maßprüfungen, Prüfungen des Öffnens und Schließens der Form, Prüfungen des Heizsystems und Probeformenteile umfassen.
Der tatsächliche Prüfplan sollte vor der Produktion mit dem Kunden abgestimmt werden. Verfügbarkeit der Presse, Formabmessungen, Materialspezifikationen und projektspezifische Abnahmekriterien beeinflussen die Prüfanordnung.
7. Wie man einen Hersteller großer SMC-Formen bewertet
Beim Einkauf einer übergroßen SMC-Form sollten Käufer über allgemeine Aussagen zu Werksgröße oder Anlagenanzahl hinausblicken. Die folgenden Faktoren bieten eine praxisnähere Grundlage für die Lieferantenbewertung.
7.1 Tatsächliche Bearbeitungsabmessungen prüfen
Fragen Sie nach dem Arbeitsraum der Maschine und klären Sie, ob sich die angegebenen Abmessungen auf X-, Y- und Z-Verfahrwege, die Tischgröße oder einen praktischen Bearbeitungsbereich des Werkstücks beziehen. Diese Werte sind nicht austauschbar.
7.2 Pressenkapazität und Tischabmessungen prüfen
Die Pressentonage allein ist nicht ausreichend. Käufer sollten auch Tischabmessungen, Einbauhöhe der Form, Öffnungshub und weitere relevante Pressenspezifikationen prüfen.
7.3 Optionen des Heizsystems prüfen
Bestätigen Sie, ob der Lieferant die erforderliche Heizmethode unterstützen kann und ob die Heizkonfiguration mit dem Materialsystem und dem Produktionszyklus kompatibel ist.
7.4 Nachweise für Erfahrung mit schweren Formen anfordern
Bei Projekten mit sehr schweren Werkzeugen sollten Sie relevante Fertigungsreferenzen, Formfotos, Gesamtabmessungen und verfügbare Projektdokumentation anfordern. Abgeschlossene Projekterfahrung ist aussagekräftiger als eine unbegründete Angabe zur Maximalkapazität.
7.5 Den vollständigen Fertigungsablauf verstehen
Ein großes Formprojekt umfasst mehrere miteinander verbundene Vorgänge. Käufer sollten verstehen, wie Konstruktion, Bearbeitung, Anpassung, Prüfung und Erprobung koordiniert werden, statt jede Maschine isoliert zu bewerten.
8. Informationen, die für ein Angebot für eine große SMC-Form benötigt werden
Um ein großes SMC-Formprojekt effizient zu bewerten, sollten Käufer bereits in der Angebotsphase so viele technische Informationen wie möglich bereitstellen.
| Erforderliche Information | Empfohlene Angaben | Warum sie wichtig ist |
|---|---|---|
| Produktzeichnungen | 3D-Modelle, 2D-Zeichnungen und kritische Maße. | Legen Produktgeometrie und Anforderungen an die Werkzeugkonstruktion fest. |
| Produktmaterial | SMC-Typ, Materialspezifikation und relevante Verarbeitungsinformationen. | Beeinflusst Formkonstruktion und Produktionsbedingungen. |
| Geschätzte Formabmessungen | Gesamtlänge, -breite und -höhe. | Unterstützt die vorläufige Bewertung von Bearbeitung und Pressenkompatibilität. |
| Geschätztes Formgewicht | Erwartetes Gesamtgewicht der Form, falls verfügbar. | Hilft bei der Bewertung von Fertigungs- und Handhabungslösungen. |
| Informationen zur Presse | Verfügbare Tonnage, Tischabmessungen und Einbaugrenzen. | Hilft festzustellen, ob die Form auf der vorgesehenen Presse eingebaut und betrieben werden kann. |
| Heizanforderungen | Heißöl, elektrische Heizpatronen, Dampf oder andere spezifizierte Anforderungen. | Unterstützt die Planung des Heizsystems. |
| Produktionsanforderungen | Jahresvolumen, Zielzykluszeit und erwartete Produktionslebensdauer. | Hilft, die geeignete Werkzeugkonfiguration zu definieren. |
| Abnahmekriterien | Kritische Toleranzen, Oberflächenanforderungen und Prüfnormen. | Definieren die Grundlage für Fertigungsverifikation und Projektabnahme. |
Mit diesen Angaben kann der Formenhersteller das Projekt genauer bewerten und mögliche Fertigungsbeschränkungen erkennen, bevor die Detailkonstruktion beginnt.
9. MDC Mould: Anlagen und Erfahrung für große Verbundwerkzeugformen
MDC Mould ist auf die Fertigung von Verbundwerkstoffformen spezialisiert, einschließlich SMC, BMC, GMT, LFT und weiteren Anwendungen von Verbundwerkzeugen.
Zu den Anlagenressourcen des Unternehmens gehören CNC-Fräsmaschinen, Bohr- und Tiefbohrmaschinen, Funkenerosionsanlagen, Präzisions-CNC-Maschinen, Passmaschinen und hydraulische Pressen. Die angegebenen Pressenressourcen umfassen Maschinen mit 500T, 1500T und 4000T, wobei die 4000T-Presse einen Tisch von 3600 mm × 2400 mm hat.
MDC hat außerdem Erfahrung mit FIDIA-Fünfachsen-CNC-Bearbeitung und einem maximalen Bearbeitungsraum von etwa 6 × 4 m. Zur abgeschlossenen Fertigungserfahrung gehört eine Form mit einem Eigengewicht von über 120 Tonnen.
Für große Verbundwerkzeugprojekte bietet die Kombination aus Anlagenressourcen, Bearbeitungserfahrung und abgestimmten Fertigungsprozessen eine praktische Grundlage für die Bewertung der Projektmachbarkeit.
Ob es sich um eine große SMC-Form, ein schweres Verbundwerkzeug oder eine komplexe mehrteilige Formkonstruktion handelt: Der erste Schritt besteht darin, Produktzeichnungen, Formabmessungen, Materialanforderungen und vorgesehene Produktionsbedingungen zu prüfen.
10. Häufige Fragen zur Fertigung großer SMC-Formen
Was sollten Käufer bei der Auswahl eines Herstellers großer SMC-Formen berücksichtigen?
Käufer sollten tatsächliche Bearbeitungsabmessungen, CNC-Anlagen, Pressenkapazität, Tischgröße, Heizoptionen, Erfahrung mit schweren Formen, Montageressourcen und die Fähigkeit des Lieferanten zur Koordination des gesamten Fertigungsablaufs bewerten.
Was ist das schwerste von MDC Mould gefertigte Formgewicht?
MDC hat erfolgreich eine Form mit einem Eigengewicht von über 120 Tonnen gefertigt. Dies ist eine abgeschlossene Fertigungsreferenz und sollte nicht als Hubkapazität oder Pressenkapazität einer bestimmten Maschine interpretiert werden.
Welche Pressenkapazitäten gibt MDC an?
Die Anlagenseite von MDC nennt Pressen mit 500T, 1500T und 4000T. Die angegebene 4000T-Formpresse hat eine Tischgröße von 3600 mm × 2400 mm. Die endgültige Eignung der Presse hängt von Form und Produktionsanforderungen ab.
Welche Optionen zur Formbeheizung gibt MDC an?
MDC nennt die Optionen Heißöl, elektrische Heizpatronen und Dampf. Die geeignete Konfiguration hängt von Formkonstruktion, Materialsystem und Produktionsanforderungen ab.
Verfügt MDC über Fünfachsen-CNC-Bearbeitung?
MDC hat Erfahrung mit FIDIA-Fünfachsen-CNC-Bearbeitung. Der maximale Bearbeitungsraum des Unternehmens beträgt etwa 6 × 4 m. Die tatsächliche Bearbeitbarkeit eines Bauteils hängt von Geometrie, Werkstückabmessungen, Maschinenkonfiguration und Aufspannanforderungen ab.
Kann eine 120-Tonnen-Form auf der 4000T-Presse von MDC geprüft werden?
Das Formgewicht allein bestimmt nicht die Pressenkompatibilität. Die Außenabmessungen der Form, die Einbauhöhe, die projizierte Fläche, die erforderliche Schließkraft und die Handhabungslösungen müssen separat bewertet werden. Vor der Bestätigung eines Prüfplans sollten die verfügbaren Pressenspezifikationen und die Projektanforderungen geprüft werden.
Welche Informationen werden für ein Angebot für eine große SMC-Form benötigt?
Käufer sollten Produktzeichnungen, 3D-Modelle, Informationen zum SMC-Material, geschätzte Formabmessungen und -gewichte, Pressenspezifikationen, Heizanforderungen, Produktionsvolumen und Abnahmekriterien bereitstellen.
Planen Sie ein Projekt für eine übergroße SMC-Verbundform?
Große Verbundwerkzeuge erfordern mehr als konventionelle Ressourcen der Formenfertigung. Sie verlangen geeignete Bearbeitungsanlagen, technische Koordination, passende Pressenressourcen und Erfahrung im Umgang mit schweren Formkonstruktionen.
MDC Mould hat erfolgreich Formen mit einem Eigengewicht von über 120 Tonnen gefertigt. Zu den Fertigungsressourcen gehören Erfahrung mit FIDIA-Fünfachsen-CNC-Bearbeitung, ein maximaler Bearbeitungsraum von etwa 6 × 4 m, CNC-Fräs- und Bohranlagen, Passmaschinen und hydraulische Pressen bis 4000T.
Das Unternehmen nennt außerdem die Optionen Heißöl, elektrische Heizpatronen und Dampf für Formgebungsanwendungen.
Wenn Sie eine große SMC-Form oder ein schweres Verbundwerkzeugprojekt entwickeln, senden Sie MDC Ihre Produktzeichnungen, die geschätzten Formabmessungen und -gewichte sowie Ihre Produktionsanforderungen für eine erste technische Prüfung.
Kontakt MDC Mould: [email protected]
Anlageninformationen: Fertigungsanlagen von MDC Mould