Firmennachrichten

Glasfaserauswahl & Composite-Werkzeugbau-Leitfaden
Glasfaser ist eines der am weitesten verbreiteten Verstärkungssysteme in der Composite-Fertigung. Die Auswahl von Glasfaser ist jedoch nicht einfach eine Frage der Wahl eines Materials mit höherer Festigkeit. Fasertyp, Faserarchitektur, Orientierung, Länge, Oberflächenbehandlung und Kompatibilität mit dem Harzsystem können alle beeinflussen, wie sich ein Composite-Bauteil während der Formgebung verhält und wie das Werkzeug ausgelegt werden sollte.
Für Hersteller, die Composite-Komponenten entwickeln, ist die praktische Frage daher breiter als „Welche Glasfaser ist die stärkste?“ Eine nützlichere Frage ist: „Welche Verstärkungsform passt zum Materialsystem, zum Fertigungsprozess und zum Werkzeugkonzept?“
Diese Beziehung ist besonders wichtig für industriellen Composite-Werkzeugbau, Compression Molding, SMC/BMC-Produktion und andere Prozesse, bei denen das Materialverhalten direkt mit der Formgeometrie interagiert.
Warum die Glasfaserauswahl den gesamten Composite-Fertigungsprozess beeinflusst
In einem faserverstärkten Composite bildet das Harz die Matrix, die die Verstärkung bindet und Lasten überträgt, während die Glasfasern einen großen Anteil der strukturellen Verstärkung beitragen. Die endgültige Leistung hängt daher von der Wechselwirkung zwischen Faserarchitektur, Harzchemie, Faservolumenanteil, Orientierung und Fertigungsbedingungen ab.
Zwei Komponenten, die mit demselben Harz hergestellt werden, können sich sehr unterschiedlich verhalten, wenn ihre Verstärkungsstrukturen unterschiedlich sind. Ebenso kann dasselbe Glasfaserprodukt unterschiedlich abschneiden, wenn es durch Handlaminieren, Vakuuminfusion, RTM, Pultrusion, Filamentwickeln oder Compression Molding verarbeitet wird.
Deshalb sollten Materialauswahl und Werkzeugentwicklung nicht als völlig unabhängige Tätigkeiten betrachtet werden. Die Verstärkung bestimmt, wie sich das Material bewegt, verdichtet und an die Form anpasst, während die Formgeometrie bestimmt, wie effektiv die ausgewählte Verstärkung in das erforderliche Bauteil umgewandelt werden kann.
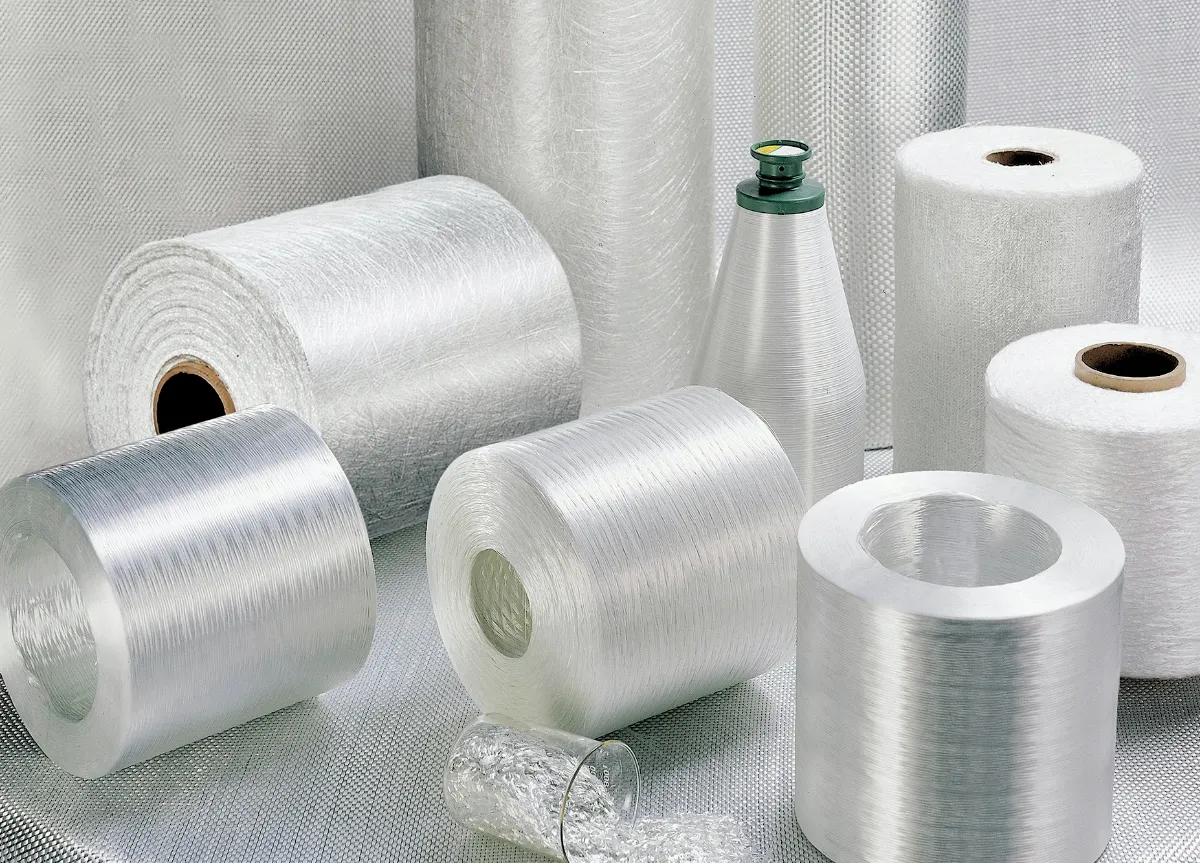
Vier gängige Glasfaser-Materialfamilien
Glasfaserprodukte sind in verschiedenen Materialfamilien erhältlich, die jeweils für bestimmte Leistungs- oder Umweltanforderungen entwickelt wurden. Die geeignete Wahl hängt von der Anwendung ab und nicht von einer einfachen allgemeinen Rangfolge.
E-Glas
E-Glas wird häufig in industriellen Fiberglas- und glasfaserverstärkten Composite-Anwendungen eingesetzt. Seine Kombination aus mechanischer Leistung, elektrischen Eigenschaften, Prozesskompatibilität und kommerzieller Verfügbarkeit macht es zu einer gängigen Verstärkung für die allgemeine Composite-Fertigung.
E-Glas kann in verschiedenen Formen geliefert werden, darunter Rovings, Gewebe, geschnittene Stränge, Matten und Nähgewirke. Die Verstärkungsform hat oft ebenso viel praktischen Einfluss auf die Verarbeitung wie der zugrunde liegende Glastyp.
C-Glas
C-Glas wird mit Anwendungen in Verbindung gebracht, bei denen Chemikalienbeständigkeit ein wichtiger Gesichtspunkt ist. Es kann in korrosionsorientierten Composite-Strukturen und Schutzschichten eingesetzt werden, bei denen Umwelteinflüsse von vorrangiger Bedeutung sind.
Die Auswahl sollte jedoch auf dem vollständigen Harz-Faser-System und der tatsächlichen Einsatzumgebung basieren und nicht auf der isolierten Betrachtung der Faser.
AR-Glas
Alkalibeständige Glasfaser wird in erster Linie mit zementgebundenen und baubezogenen Composite-Systemen in Verbindung gebracht. Ihre Chemikalienbeständigkeit macht sie für Umgebungen geeignet, in denen konventionelle Glasverstärkung möglicherweise nicht die erforderliche Dauerhaftigkeit bietet.
S-Glas und andere Hochleistungs-Glasfasern
Hochleistungs-Glasfasern können höhere mechanische Eigenschaften als konventionelle Verstärkungssysteme bieten, was sie für ausgewählte anspruchsvolle strukturelle Anwendungen geeignet macht.
Höhere Materialleistung bedeutet jedoch nicht automatisch bessere Fertigungswirtschaftlichkeit. Faserkosten, Verfügbarkeit, Verarbeitungsanforderungen und das tatsächliche Strukturziel sollten bei der Materialauswahl alle berücksichtigt werden.
Die Form der Glasfaser ist oft wichtiger als der Fasername
Für Composite-Hersteller beschreibt „Glasfaser“ eine breite Materialfamilie und nicht ein einzelnes Produkt. Die Verstärkung kann als Endlos-Roving, Gewebe, Schnittmatte, Näh-Multiaxialgelege, geschnittene Stränge oder als vorkonfektionierte Formmasse ankommen.
Diese Formen verhalten sich während der Formgebung unterschiedlich. Infolgedessen kann die Verstärkungsarchitektur sowohl die Bauteilleistung als auch die Werkzeuganforderungen beeinflussen.
| Glasfaserform | Typischer Fertigungsweg | Hauptmerkmal | Werkzeugrelevanz |
|---|---|---|---|
| Endlos-Roving | Pultrusion, Filamentwickeln, Spritzverfahren | Kontinuierliche Verstärkung und hohe Produktionseffizienz | Erfordert kontrollierte Faserführung oder Materialplatzierung |
| Gewebe | Handlaminieren, RTM, ausgewählte Closed-Mold-Prozesse | Definierte Faserrichtungen und gute Handhabbarkeit | Oberflächengeometrie und Drapierbarkeit beeinflussen die Anpassung |
| Schnittmatte | Handlaminieren und ausgewählte Formprozesse | Relativ isotropes Verstärkungsverhalten | Nützlich für komplexe Konturen und Übergangsbereiche |
| Näh-Multiaxialgelege | Vakuuminfusion, RTM und strukturelle Composite-Prozesse | Mehrere konstruierte Faserorientierungen | Werkzeuggeometrie muss Dicke und lokales Drapieren berücksichtigen |
| Geschnittene Glasfaser | SMC, BMC und duroplastische Formmassen | Geeignet für Hochvolumen-Formgebung | Materialfluss und Formnestfüllung werden kritisch |
| Glasfaserpulver / gemahlene Faser | Gefüllte Compounds und Modifikationssysteme | Eigenschaftsmodifikation statt primäre strukturelle Verstärkung | Beeinflusst Schwindung, Steifigkeit und Oberflächenverhalten |
Gewebe, Matte und Multiaxialverstärkung: Warum die Architektur die Leistung verändert
Glasfasergewebe
Gewebe enthält ineinander verwobene Garne, die in definierten Richtungen angeordnet sind. Leinwand-, Köper- und Atlasbindungen bieten unterschiedliche Kombinationen aus Stabilität, Drapierbarkeit und Oberflächeneigenschaften.
Gewebeverstärkung kann nützlich sein, wenn der Konstrukteur kontrollierte Faserrichtungen benötigt. Die Gewebearchitektur führt jedoch auch zu Crimp, weil die Garne über- und untereinander verlaufen. Dies ist ein Grund, warum die Verstärkungsarchitektur bei der Optimierung der Struktureffizienz berücksichtigt werden sollte.
Schnittmatte
Schnittmatte enthält zufällig verteilte kurze Glasfasern, die durch ein Bindemittel zusammengehalten werden. Die relativ richtungsunabhängige Faseranordnung kann für komplexe Formen und Übergangsbereiche nützlich sein.
Sie kann auch dazu beitragen, eine gleichmäßigere Oberfläche zu schaffen und eine praktische Zwischenschicht zwischen verschiedenen Verstärkungsstrukturen bereitzustellen. Sie sollte jedoch nicht automatisch als Ersatz für konstruierte gerichtete Verstärkung in hochbelasteten Strukturen betrachtet werden.
Multiaxiales Nähgelege
Multiaxialgelege kombinieren Verstärkungsschichten, die in verschiedenen Richtungen orientiert sind, und halten sie durch Nähen zusammen. Dies ermöglicht es Konstrukteuren, ein Laminat effizienter um spezifische Lastpfade herum aufzubauen, als sich nur auf konventionelles Gewebe zu verlassen.
Bei großen strukturellen Composite-Bauteilen müssen jedoch die Dicke und das Drapierverhalten der Verstärkung zusammen mit der Formgeometrie bewertet werden.
SMC-Glasfaser ist anders, weil das Material in der Form fließen muss
SMC stellt einen besonders wichtigen Fall dar, weil die Glasfaserverstärkung in eine Formmasse eingearbeitet wird, bevor sie die Produktionsform erreicht.
Anstatt einzelne Gewebelagen manuell anzuordnen, arbeitet der Hersteller mit einem vorbereiteten Sheet, das Harz, geschnittene Glasfasern, Füllstoffe und Additive enthält. Beim Compression Molding wird die Charge in die Form eingelegt und komprimiert, während das Material in die erforderliche Geometrie fließt.
Dies verändert das Werkzeugproblem. Die Form ist nicht mehr nur für die Reproduktion der endgültigen Oberfläche verantwortlich. Ihre Geometrie beeinflusst auch, wie die Formmasse Rippen, Ecken, Öffnungen, Bosse und andere Merkmale füllt.
Faserlänge beeinflusst das Fließverhalten
Geschnittene Glasfasern können ein effektives Gleichgewicht zwischen Verstärkung und Formbarkeit bieten. Die Faserbewegung während der Kompression kann jedoch auch die lokale Orientierung und damit das lokale mechanische Verhalten beeinflussen.
Werkzeugkonstrukteure sollten daher die Beziehung zwischen Charge-Platzierung, Fließweg, Formnestgeometrie und der Lage kritischer Strukturmerkmale berücksichtigen.
Komplexe Geometrie erhöht die Bedeutung der Fließanalyse
Ein relativ einfaches Paneel kann ein vorhersehbares Füllmuster haben. Eine Komponente mit tiefen Rippen, Bossen, Durchbrüchen und variierenden Wanddicken kann viel schwieriger sein.
In diesen Fällen sollte die Formenentwicklung nicht nur berücksichtigen, ob das Formnest gefüllt werden kann, sondern auch, ob das Material die erforderlichen Bereiche erreichen kann, ohne unakzeptable Faserbewegung, lokale Anhäufung oder unvollständige Füllung zu verursachen.

Wie die Glasfaserauswahl das Werkzeugdesign verändert
Das Verstärkungssystem kann mehrere grundlegende Werkzeugentscheidungen beeinflussen. Diese Effekte sind besonders wichtig, wenn dieselbe grundlegende Bauteilgeometrie mit unterschiedlichen Composite-Prozessen hergestellt werden kann.
1. Formnestgeometrie
Die Formoberfläche muss die erforderliche Endgeometrie bereitstellen und gleichzeitig der ausgewählten Verstärkung ermöglichen, sich an das Formnest anzupassen. Scharfe Übergänge können für bestimmte Verstärkungsarchitekturen schwierig sein, insbesondere wenn das Material eine begrenzte Drapierbarkeit aufweist.
2. Eckenradius
Ein größerer und ordnungsgemäß kontrollierter Radius kann die Faseranpassung verbessern und das Risiko von Brückenbildung verringern. Der geeignete Radius hängt von der Materialarchitektur, dem Laminataufbau und den strukturellen Anforderungen ab.
3. Trennebene
Verstärkte Composite-Bauteile enthalten oft komplexe Profile. Die Trennebene muss einen praktikablen Entformungsweg bieten und gleichzeitig unerwünschten Grat minimieren und kritische Schnittstellen schützen.
4. Entlüftung
Luft und flüchtige Materialien müssen aus geeigneten Bereichen der Form entweichen können. Schlechte Entlüftung kann je nach Prozess zu Lunkern, Oberflächenfehlern oder unvollständiger Konsolidierung beitragen.
5. Entformung
Die Verstärkungsarchitektur beseitigt nicht die Notwendigkeit einer praktikablen Entformungsgeometrie. Tiefe Rippen, enge Formnester und komplexe Profile können die Entformungskräfte erhöhen und eine sorgfältige Entformungsschräge und Werkzeugstrategie erfordern.
Glasfaserorientierung und Leistung von Composite-Bauteilen
Faserverstärkte Composites sind nicht automatisch isotrope Materialien. Ihr mechanisches Verhalten kann stark von der Faserorientierung abhängen.
Kontinuierliche Verstärkung, die mit einer Hauptlastrichtung ausgerichtet ist, kann eine effiziente Lastübertragung bieten. Zufällig verteilte geschnittene Fasern erzeugen eine andere mechanische Antwort. Multiaxiale Verstärkung bietet einen weiteren Ansatz, indem sie die Verstärkung über mehrere Richtungen verteilt.
Für Werkzeugkonstrukteure bedeutet dies, dass die endgültige Formgeometrie zusammen mit der beabsichtigten Verstärkungsarchitektur bewertet werden sollte. Eine Form, die geometrisch korrekt ist, kann dennoch Fertigungsschwierigkeiten verursachen, wenn ihre Merkmale das Material in ungünstige Faseranordnungen zwingen.
Häufige Fehler bei der Glasfaserauswahl in der Composite-Fertigung
| Häufiger Fehler | Mögliche Folge | Besserer technischer Ansatz |
|---|---|---|
| Faser nur nach Nennfestigkeit auswählen | Material kann schwer zu verarbeiten oder unnötig teuer sein | Festigkeit, Architektur, Prozess und Kosten gemeinsam bewerten |
| Gerichtete Verstärkung für jeden Bereich verwenden | Komplexe Konturen können schwer zu formen sein | Verstärkungsarchitekturen entsprechend den strukturellen und formgebungstechnischen Anforderungen kombinieren |
| Faserbewegung während des Compression Molding ignorieren | Lokale Faserorientierung und Dicke können variieren | Charge-Platzierung und Formnestfluss während der Werkzeugentwicklung berücksichtigen |
| Scharfe Ecken für komplexe Gewebe konstruieren | Brückenbildung, Faltenbildung oder unvollständige Anpassung | Geeignete Radien verwenden und Materialdrapierung validieren |
| Verstärkung vor der Definition des Fertigungsprozesses auswählen | Material und Prozess können inkompatibel werden | Material- und Prozessauswahl gemeinsam entwickeln |
| Annehmen, dass dieselbe Form für jede Verstärkung gleich gut funktioniert | Fließ-, Füll- und Entformungsverhalten können sich ändern | Werkzeug gegen das tatsächliche Materialsystem überprüfen |
Zuordnung von Glasfaserformen zu Fertigungsprozessen
Es gibt kein einzelnes Glasfaserprodukt, das für jeden Composite-Fertigungsprozess optimal ist. Eine praktische Auswahl beginnt mit der Produktionsmethode.
Handlaminieren
Gewebe und Schnittmatten werden häufig für das Handlaminieren in Betracht gezogen, weil sie manuell positioniert und an verschiedene Konturen angepasst werden können. Werkzeugoberflächenqualität und Entformungseigenschaften sind besonders wichtig, wenn das fertige Bauteil ein gutes Oberflächenerscheinungsbild erfordern soll.
Vakuuminfusion
Kontinuierliche und genähte Verstärkungssysteme können in vakuumunterstützten Prozessen verwendet werden, bei denen das Harz durch die Verstärkungsarchitektur fließen muss. Permeabilität, Laminatdicke und Fließweg werden zu wichtigen Faktoren.
RTM
RTM erfordert eine Verstärkungsvorform, die in einer geschlossenen Form positioniert werden kann, während Harz die Struktur imprägnieren kann. Formabdichtung, Injektionsstrategie, Entlüftung und Verstärkungspermeabilität werden daher eng miteinander verbunden.
Pultrusion
Kontinuierliche Glasfaserrovings sind besonders relevant für die Pultrusion, weil die Verstärkung kontinuierlich durch ein geformtes Werkzeug gezogen wird. Das Werkzeugkonzept unterscheidet sich grundlegend von einer konventionellen Compression-Form, weil die Produktion von kontinuierlicher Materialführung und Konsolidierung abhängt.
Filamentwickeln
Roving wird gemäß einem definierten Faserwinkel um einen Dorn gewickelt. Die Verstärkungsarchitektur wird daher durch den Wickelpfad und nicht durch ein konventionelles Formnest festgelegt.
Compression Molding
Compression Molding erfordert besondere Aufmerksamkeit auf Materialcharge, Formnestfüllung, Druckverteilung und Temperatur. Wenn SMC oder BMC verwendet wird, ist die geschnittene Verstärkung bereits in die Formmasse eingearbeitet.
Aus diesem Grund sollte die Compression-Formauslegung Materialfluss und Strukturmerkmale von Anfang an berücksichtigen.
Von der Faserauswahl zum Formversuch: Ein praktischer technischer Workflow
Ein zuverlässiges Composite-Fertigungsprojekt profitiert in der Regel davon, Material und Werkzeug gemeinsam zu bewerten. Ein praktischer Workflow kann die folgenden Phasen umfassen.
Schritt 1: Die funktionale Anforderung definieren
Identifizieren Sie die erforderliche Steifigkeit, Festigkeit, Schlagfestigkeit, Dimensionsstabilität, Umweltbeständigkeit und Produktionsvolumen.
Schritt 2: Die Verstärkungsarchitektur auswählen
Bestimmen Sie, ob das Bauteil Gewebe, Matte, multiaxiale Verstärkung, kontinuierliches Roving, geschnittene Faser oder eine Formmasse erfordert.
Schritt 3: Den Fertigungsprozess auswählen
Stimmen Sie das Verstärkungs- und Harzsystem auf Handlaminieren, Infusion, RTM, Pultrusion, Wickeln, Compression Molding oder einen anderen geeigneten Prozess ab.
Schritt 4: Die Bauteilgeometrie überprüfen
Identifizieren Sie tiefe Abschnitte, Rippen, Bosse, Ecken, Öffnungen, Flanschbereiche und andere Merkmale, die die Materialplatzierung oder den Fluss beeinflussen können.
Schritt 5: Das Werkzeugkonzept entwickeln
Legen Sie Formnestgeometrie, Trennebenen, Entformungsschräge, Entlüftung, Stützstruktur und Entformungsstrategie basierend auf dem tatsächlichen Material und Prozess fest.
Schritt 6: Die Form fertigen und prüfen
Präzisionsbearbeitung und Dimensionsprüfung tragen dazu bei, sicherzustellen, dass die Arbeitsflächen die beabsichtigte Bauteilgeometrie reproduzieren.
Schritt 7: Durch Formversuche validieren
Die Versuchsproduktion sollte genutzt werden, um Füllung, Materialverhalten, Entformung, Oberflächenqualität, Dimensionskonsistenz und andere prozessspezifische Eigenschaften zu untersuchen.
Wie Materialauswahl und Werkzeugdesign verbunden werden sollten
Einer der häufigsten Fehler in der Composite-Entwicklung ist, die Materialauswahl als abgeschlossene Entscheidung zu behandeln, bevor die Werkzeugtechnik beginnt.
In der Realität können die beiden Phasen einander beeinflussen. Wenn die ausgewählte Verstärkung sich nicht an ein erforderliches Merkmal anpassen kann, muss möglicherweise die Geometrie geändert werden. Wenn die Geometrie nicht geändert werden kann, kann eine andere Verstärkungsarchitektur oder Formgebungsstrategie erforderlich sein.
Dasselbe Prinzip gilt für das Produktionsvolumen. Ein Verstärkungssystem, das für die Prototypenproduktion gut funktioniert, ist möglicherweise nicht die praktischste Lösung für Hochvolumen-Compression-Molding.
Daher sollte eine effektive Composite-Werkzeugbau-Strategie Material, Geometrie und Produktionsmethode als verbundenes technisches System betrachten.
Was Käufer bei der Anfrage von Composite-Werkzeugen bereitstellen sollten
Bei der Anfrage von Werkzeugen für ein glasfaserverstärktes Composite-Bauteil reicht die Bereitstellung eines 3D-CAD-Modells möglicherweise nicht für eine genaue Werkzeugbewertung aus.
Nützliche Projektinformationen können umfassen:
- 3D-Bauteilmodell und 2D-Zeichnungen;
- Materialtyp und Verstärkungsform;
- Harz- oder Formmassespezifikation;
- Ziellaminat- oder Bauteildicke;
- Anforderungen an die Faserorientierung;
- Fertigungsprozess;
- jährliches Produktionsvolumen;
- kritische Maßtoleranzen;
- Anforderungen an die Oberflächenbeschaffenheit;
- verfügbare Presse oder Produktionsausrüstung;
- Anforderungen an Prototypen- und Produktionsvalidierung.
Je klarer die Material- und Prozessbedingungen definiert sind, desto einfacher ist es für den Werkzeughersteller, Formarchitektur, Produktionsmachbarkeit und potenzielle Fertigungsrisiken zu bewerten.

MDC: Verbindung von Composite-Materialanforderungen mit Werkzeugtechnik
MDC bietet Composite-Formen- und Werkzeugentwicklung für Anwendungen, bei denen Bauteilgeometrie, Materialverhalten und Produktionsanforderungen gemeinsam betrachtet werden müssen.
Bei glasfaserverstärkten Bauteilen kann der Werkzeugansatz durch Verstärkungsarchitektur, Formgebungsprozess, Strukturmerkmale und Produktionsvolumen beeinflusst werden. Dies ist besonders relevant für Compression-Molding-Anwendungen, bei denen Materialfluss und Formnestgeometrie direkt interagieren.
Der Werkzeugtechnik-Ansatz von MDC konzentriert sich auf die Fertigbarkeit des vollständigen Bauteils, anstatt die Form als isolierte CAD-Reproduktion zu behandeln.
Je nach Projektanforderungen kann die Werkzeugentwicklung Formstrukturdesign, Präzisionsbearbeitung, Trennebenenentwicklung, Oberflächenveredelung, Dimensionsprüfung und Formversuchsunterstützung umfassen.
FAQ: Glasfaserauswahl und Composite-Werkzeugbau
Was ist die am häufigsten verwendete Glasfaser für die Composite-Fertigung?
E-Glas wird aufgrund seiner Kombination aus mechanischen Eigenschaften, elektrischen Eigenschaften, Prozesskompatibilität und kommerzieller Verfügbarkeit häufig in allgemeinen industriellen glasfaserverstärkten Composites verwendet. Die geeignete Verstärkungsform hängt jedoch weiterhin vom Fertigungsprozess und der Anwendung ab.
Was ist der Unterschied zwischen Glasfaserroving und Glasfasergewebe?
Roving besteht aus kontinuierlichen Glasfasersträngen und wird häufig in Prozessen wie Pultrusion, Filamentwickeln und ausgewählten Spritzverfahren verwendet. Gewebe enthält ineinander verwobene Garne, die in definierten Richtungen angeordnet sind, und wird häufig verwendet, wenn kontrollierte Verstärkungsorientierung und Handhabbarkeit wichtig sind.
Warum wird geschnittene Glasfaser in SMC verwendet?
Geschnittene Glasfaser bietet Verstärkung und ermöglicht gleichzeitig, dass die Formmasse während des Compression Molding fließt. Ihre Länge und Verteilung beeinflussen sowohl das mechanische Verhalten als auch die Verarbeitungseigenschaften.
Beeinflusst der Glasfasertyp die Composite-Formauslegung?
Ja. Die Verstärkungsarchitektur kann Drapieren, Fließen, Verdichten, lokale Dicke und Entformungsverhalten beeinflussen. Werkzeuge sollten daher entsprechend dem tatsächlichen Materialsystem und Fertigungsprozess entwickelt werden.
Welche Glasfaser ist für Compression Molding geeignet?
Beim Compression Molding werden häufig Formmassen wie SMC und BMC verwendet, bei denen geschnittene Glasfaser vor dem Formen in das Material eingearbeitet wird. Die geeignete Formulierung hängt von den erforderlichen mechanischen Eigenschaften, der Geometrie und den Produktionsbedingungen ab.
Kann eine Composite-Form für verschiedene Glasfasermaterialien verwendet werden?
In einigen Fällen kann es technisch möglich sein, aber die Kompatibilität sollte bewertet und nicht angenommen werden. Änderungen der Verstärkungsarchitektur, des Materialflusses, der Dicke oder der Verarbeitungstemperatur können Füllung, Entformung und Dimensionsverhalten beeinflussen.
Fazit: Die richtige Glasfaser ist diejenige, die zum gesamten Fertigungssystem passt
Die Glasfaserauswahl sollte nicht auf einen Vergleich der Nennfestigkeit reduziert werden. Fasertyp, Verstärkungsarchitektur, Orientierung, Harzkompatibilität und Fertigungsprozess tragen alle zur Leistung und Fertigbarkeit eines Composite-Bauteils bei.
Für Werkzeugkonstrukteure ist der wichtigste Punkt, dass die Materialwahl auch die Form beeinflusst. Gewebe, Schnittmatte, multiaxiale Verstärkung, kontinuierliches Roving und SMC-geschnittene Faser verhalten sich während der Formgebung nicht identisch.
Ihre Unterschiede können Materialplatzierung, Fluss, Eckenanpassung, Verdichtung, Entlüftung, Trennebenendesign und Entformung beeinflussen.
Ein erfolgreiches Composite-Projekt verbindet daher von Anfang an drei Elemente: Materialarchitektur, Fertigungsprozess und Werkzeugdesign.
Wenn diese drei Elemente gemeinsam entwickelt werden, ist die Form nicht mehr nur ein Werkzeug zur Reproduktion von Geometrie. Sie wird Teil des Prozesssystems, das Glasfaserverstärkung in ein wiederholbares, dimensionskontrolliertes Composite-Bauteil umwandelt.