Firmennachrichten

Wie Bohrvorrichtungen den Präzisionsformenbau unterstützen
Präzisionsformenbau umfasst mehr als die Bearbeitung der Hauptkavität- und Kernoberflächen. Je nach Formendesign können zusätzliche Bohrungen und Schnittstellen für Montage, Ausrichtung, Befestigung, Positionierung, Heben oder die Installation von Hilfskomponenten erforderlich sein. Bohrvorrichtungen unterstützen diese Vorgänge, indem sie helfen, eine reproduzierbare Werkstückpositionierung, stabiles Spannen und eine kontrollierte Werkzeugführung bereitzustellen, wo erforderlich. Für Hersteller von SMC-, BMC-, GMT-, LFT- und Carbonfaserformen können diese Hilfswerkzeugmethoden zur Bearbeitungskonsistenz beitragen, wenn sie für den spezifischen Vorgang ausgewählt werden.
Bei MDC Mould sollte das Bohren im weiteren Kontext der Formenherstellung und Bearbeitungsvorgänge verstanden werden. Die Vorrichtung ist ein Hilfswerkzeug für eine bestimmte Aufgabe; sie ist nicht das Hauptprodukt oder das definierende Geschäft eines Formenherstellers.
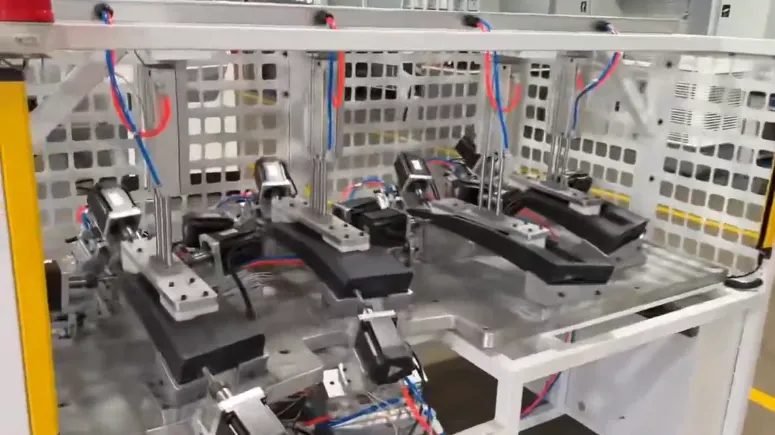
1. Warum Bohrgenauigkeit im Formenbau wichtig ist
Eine Form enthält mehrere Merkmale, die als integriertes Werkzeug zusammenwirken müssen. Je nach Design können diese Montagebohrungen, Ausrichtungsmerkmale, Gewindeschnittstellen, Einsetzpositionen, auswerferbezogene Komponenten und andere bearbeitete Details umfassen. Fehler in der Position oder Ausrichtung dieser Merkmale können die Montage erschweren, die Komponentenausrichtung beeinflussen oder zusätzliche Anpassungsarbeit erfordern.
Die Konsequenzen hängen von der Funktion jeder Bohrung ab. Eine Montagebohrung, die nicht mit der Maschinenschnittstelle übereinstimmt, kann die Installation verzögern. Eine Bohrung, die mit einem Einsatz oder einem Gegenstück verbunden ist, kann die Montagepassung beeinflussen. Ein falsch platziertes Merkmal kann auch Nacharbeit verursachen, wenn es erst nach der nachfolgenden Bearbeitung oder Formenmontage entdeckt wird.
Eine Bohrvorrichtung kann helfen, Variationen in geeigneten Vorgängen zu reduzieren, indem sie definiert, wie eine Komponente positioniert und gehalten wird. Die Verwendung einer Vorrichtung allein garantiert jedoch keine Genauigkeit. Das Ergebnis hängt auch von der Bearbeitungsausrüstung, dem Schneidwerkzeug, dem Werkstückzustand, der Vorrichtungsqualität und der Prüfmethode ab.
- Reproduzierbare Positionierung: Stellt eine konsistente Beziehung zwischen Werkstück und Bohrvorgang her.
- Stabile Werkstückhaltung: Hilft, unerwünschte Bewegungen während des Werkzeugeingriffs zu verhindern.
- Kontrollierte Werkzeugführung: Unterstützt die Bohrausrichtung, wenn Führungshülsen oder ähnliche Merkmale geeignet sind.
- Montagekonsistenz: Hilft, die beabsichtigte Beziehung zwischen Bohrungen und Gegenstücken aufrechtzuerhalten.
- Prozessreproduzierbarkeit: Reduziert die Abhängigkeit von wiederholter manueller Messung und Neupositionierung.
2. Wo Bohrvorrichtungen in den Formenherstellungsprozess passen
Bohrvorrichtungen sind nicht für jede Formenkomponente oder jede Bohrung erforderlich. Viele Merkmale können direkt auf geeigneten CNC-Anlagen unter Verwendung des Maschinenkoordinatensystems, der Werkstückantastung, dedizierter Aufspannungen oder anderer etablierter Methoden bearbeitet werden. Eine separate Vorrichtung wird relevant, wenn die Geometrie, die Produktionssequenz, wiederholte Beladungsanforderungen oder die Bearbeitungsanordnung eine zusätzliche Werkstückhaltung oder Führung sinnvoll machen.
| Bearbeitungssituation | Mögliche Herausforderung | Mögliche unterstützende Methode |
|---|---|---|
| Wiederholtes Bohren an ähnlichen Komponenten | Variation durch manuelle Positionierung oder inkonsistente Aufspannung | Dedizierte Positionierungsmerkmale oder eine geeignete reproduzierbare Werkstückhalteanordnung |
| Bohrungen mit Bezug auf bestimmte Komponentenbezüge | Falsche Beziehung zwischen dem Bohrbild und funktionalen Oberflächen | Bezugsbasierte Positionierung und geeignete Prüfung |
| Bohren in einem eingeschränkten Arbeitsbereich | Begrenzter Werkzeugzugang oder schwierige Werkstückunterstützung | Eine Aufspannung, die um Werkzeugfreiraum, Unterstützung und Bearbeitungssequenz herum ausgelegt ist |
| Vorgänge, die zusätzliche Bohrführungen erfordern | Unerwünschte Werkzeugabweichung unter den geltenden Bearbeitungsbedingungen | Bohrführungsbuchsen, wo technisch angemessen |
| Bearbeitung einer Komponente, die sich unter Schnittlasten bewegen kann | Verschiebung, Vibration oder inkonsistente Auflage | Verbesserte Unterstützung, geeignetes Spannen und Überprüfung der Schnittbedingungen |
| Bearbeitung von Merkmalen für die spätere Montage | Bohrungspositionen stimmen nicht mit Gegenstücken überein | Gemeinsame Bezugsreferenzen und Maßprüfung |
Die Auswahl sollte auf dem tatsächlichen Bearbeitungsproblem basieren. Das Hinzufügen einer Vorrichtung, wo eine gut kontrollierte CNC-Aufspannung ausreicht, kann die Aufspannkomplexität erhöhen, ohne einen sinnvollen Nutzen zu bieten. Umgekehrt kann eine ungeeignete manuelle Aufspannung unnötige Variationen erzeugen, wenn eine reproduzierbare Positionierungsanordnung angemessener wäre.
3. Positionierungsstifte: Herstellung einer reproduzierbaren Werkstückposition
Positionierungsstifte stellen Referenzpunkte her, die helfen, eine Komponente auf reproduzierbare Weise zu positionieren. In einer Bohraufspannung hängt ihre Wirksamkeit von der Beziehung zwischen der Positionierungsanordnung, dem Werkstückbezugssystem und den erforderlichen Bohrungskoordinaten ab.
3.1 Beginnen Sie mit der technischen Zeichnung
Die Positionierungsstrategie sollte aus der Komponentenzeichnung und der Funktion der zu bearbeitenden Merkmale abgeleitet werden. Ein geeignetes Bezugssystem identifiziert die Oberflächen oder Merkmale, die zur Festlegung der Werkstückposition verwendet werden. Positionierungsstifte sollten dann so angeordnet werden, dass die beabsichtigte Beziehung zwischen diesen Referenzen und dem Bohrbild aufrechterhalten wird.
Die Auswahl von Referenzpunkten allein aufgrund ihrer leichten Zugänglichkeit kann Maßfehler erzeugen. Das Werkstück kann konsistent gegen die gewählten Referenzen positioniert werden, doch die resultierenden Bohrungen stimmen möglicherweise nicht mit den beabsichtigten Montagebezügen überein.
3.2 Berücksichtigen Sie Beladungsvariation und Komponentengeometrie
Eine Positionierungsanordnung muss die tatsächliche Geometrie und die erwartete Variation der Komponente berücksichtigen. Eine übermäßig restriktive Anordnung kann das Beladen erschweren oder verhindern, dass das Werkstück konsistent aufliegt. Eine Anordnung mit unzureichender Einschränkung kann unerwünschte Bewegungen ermöglichen.
Die geeignete Lösung hängt von der Komponentengeometrie, den Fertigungstoleranzen, der Anzahl der Positionierungsmerkmale und der Art und Weise ab, wie das Teil beladen und entnommen wird.
3.3 Überprüfen Sie Positionierungsmerkmale im Laufe der Zeit
Wiederholter Kontakt kann Positionierungsmerkmale abnutzen oder ihre Passung verändern. Wo die Positionierung kritisch ist, sollte der Fertigungs- und Wartungsplan identifizieren, welche Merkmale geprüft werden müssen und wie der Verschleiß bewertet wird.
Stiftmaterial, Passung, Härte und Oberflächenbehandlung sollten entsprechend der Anwendung ausgewählt werden. Diese Parameter sollten durch technische Anforderungen definiert und nicht als für jede Bohraufspannung identisch angenommen werden.
4. Bohrführungsbuchsen: Unterstützung der Werkzeugausrichtung
Bohrführungsbuchsen bieten eine Führungsfläche für ein Schneidwerkzeug in Anwendungen, in denen zusätzliche Führung erforderlich ist. Sie können helfen, den Werkzeugeintritt relativ zum Werkstück zu kontrollieren, sind aber keine universelle Anforderung für Bohrvorgänge.
4.1 Die Führungsposition muss auf das korrekte Bezugssystem verweisen
Eine Führungsbuchse kann die beabsichtigte Bohrungsposition nur dann unterstützen, wenn ihre Position korrekt relativ zu den Werkstückreferenzen festgelegt ist. Wenn die Buchse selbst falsch platziert ist, kann sie den Bohrer konsistent zu einer falschen Position führen.
Kritische Führungspositionen sollten daher gegen die genehmigte Zeichnung oder Vorrichtungsspezifikation geprüft werden. Wenn mehrere Bohrungen eine definierte Beziehung aufrechterhalten müssen, sollte die Prüfmethode das relevante Bohrbild bewerten, anstatt sich nur auf einzelne visuelle Prüfungen zu verlassen.
4.2 Werkzeugfreiraum und Buchsenzustand beeinflussen die Leistung
Der Freiraum zwischen Bohrer und Buchse muss für das Werkzeug und die Bearbeitungsbedingungen geeignet sein. Übermäßiger Freiraum kann die beabsichtigte Führungswirkung reduzieren, während unzureichender Freiraum Interferenzen oder unerwünschte Reibung verursachen kann.
Das Design sollte auch die Spanabfuhr, die Bohrtiefe, die Werkzeugannäherung und den Zugang zum Reinigen oder Austauschen berücksichtigen. Wo Verschleiß erwartet wird, kann die Austauschbarkeit eine nützliche Wartungsüberlegung sein.
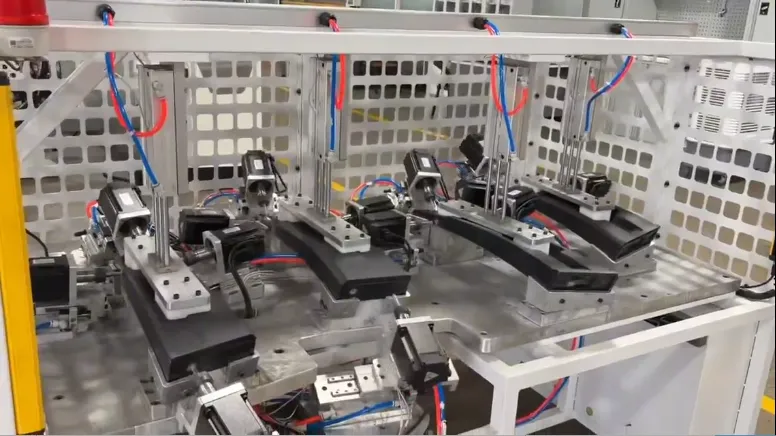
5. Vorrichtungssteifigkeit und Spannen: Reduzierung der Werkstückbewegung
Eine korrekte Positionierung vor der Bearbeitung garantiert nicht, dass eine Komponente unter Schnittlasten in Position bleibt. Unzureichende Unterstützung, ungeeignete Spannrichtung oder übermäßige lokale Spannkraft können zu Bewegung, Vibration oder Verformung beitragen.
5.1 Unterstützen Sie die Komponente dort, wo die Lasten wirken
Die Werkstückunterstützung sollte in Bezug auf die Schnittkräfte und die strukturelle Steifigkeit der Komponente betrachtet werden. Dünne oder unregelmäßige Komponenten können besondere Aufmerksamkeit erfordern, da ungestützte Bereiche unter Spann- oder Bearbeitungslasten nachgeben können.
5.2 Spannen Sie, ohne die Positionierungsreferenzen zu stören
Der Spannmechanismus sollte den Kontakt zwischen dem Werkstück und seinen beabsichtigten Positionierungsoberflächen aufrechterhalten. Kraftrichtung, Kontaktfläche und Unterstützungspositionen sollten gemeinsam bewertet werden, um Anheben, Rotation oder unakzeptable Verformung zu vermeiden.
5.3 Zugang für Bearbeitung und Prüfung aufrechterhalten
Eine Vorrichtung muss ausreichend Freiraum für das Schneidwerkzeug, den Bediener und die Spanabfuhr bieten. Sie sollte auch die Prüfung der relevanten Merkmale ermöglichen. Eine stabile Anordnung, die den Bearbeitungsweg versperrt oder die Reinigung unpraktisch macht, kann andere Produktionsprobleme verursachen.
Die Vorrichtungssteifigkeit ist daher nur ein Teil der Lösung. Stabile Werkstückhaltung erfordert die richtige Kombination aus Unterstützungsgeometrie, Spannen, Maschinenaufspannung und Betriebsbedingungen.
6. Häufige Bohrprobleme und ihre möglichen Ursachen
Wenn eine bearbeitete Bohrung die Zeichnungsanforderungen nicht erfüllt, sollte die Untersuchung das gesamte Bearbeitungssystem berücksichtigen. Die Vorrichtung kann zum Problem beitragen, aber die Ursache kann auch in der Maschine, dem Schneidwerkzeug, der Werkstückvariation oder dem Aufspannverfahren liegen.
| Beobachtetes Problem | Mögliche beitragende Faktoren | Empfohlene Prüfung |
|---|---|---|
| Bohrungsposition variiert zwischen Aufspannungen | Inkonsistente Positionierung, falsche Bezugsreferenzen oder Aufspannvariation | Bezugsauswahl, Positionierungsmerkmale und Werkstückauflage verifizieren |
| Bohrungsposition ist konsistent versetzt | Falsche Koordinaten, falsch platzierte Führungsmerkmale oder Maschinenaufspannfehler | Bearbeitungsprogramm, Vorrichtungsreferenzen und gemessene Koordinaten vergleichen |
| Bohrungsachse erfüllt Ausrichtungsanforderungen nicht | Werkstückausrichtung, Werkzeugablenkung, Maschinenausrichtung oder ungeeignete Führung | Aufspannung, Werkzeugzustand, Führungsanordnung und Prüfergebnisse kontrollieren |
| Werkstück bewegt sich während des Bohrens | Unzureichendes Spannen, unzureichende Unterstützung oder übermäßige Schnittlasten | Unterstützungspositionen, Spannen und Schnittbedingungen überprüfen |
| Bohrungsqualität ändert sich während wiederholter Produktion | Werkzeugverschleiß, Positionierungsverschleiß, Maschinenvariation oder sich ändernde Prozessbedingungen | Werkzeugzustand, Vorrichtungsprüfaufzeichnungen und Bearbeitungsergebnisse vergleichen |
| Montagebohrungen stimmen nicht mit Gegenstücken überein | Bezugsfehlanpassung, Maßvariation oder falsche Merkmalskoordinaten | Beide Komponentenreferenzen und die geltenden Montageanforderungen verifizieren |
| Beladen oder Entladen ist inkonsistent | Eingeschränkter Zugang, unklare Orientierung oder eine ungeeignete Positionierungsanordnung | Beladungssequenz, Bedienerzugang und Komponentenauflage überprüfen |
Diese Prüfungen sollen die Diagnose leiten, nicht eine Grundursache ohne Beweise identifizieren. Korrekturmaßnahmen sollten auf Maßprüfung, Aufspannungsüberprüfung und, wo erforderlich, einem kontrollierten Bearbeitungsversuch folgen.
7. Verifikation: Verbindung der Bohrungsqualität mit der Formenmontage
Eine Bohrung, die für sich genommen akzeptabel erscheint, kann ihren funktionalen Zweck dennoch verfehlen, wenn sie nicht mit einem Gegenstück oder dem spezifizierten Bezugssystem übereinstimmt. Die Verifikation sollte daher auf der technischen Zeichnung und der Rolle jedes Merkmals in der vollständigen Form basieren.
| Zu verifizierendes Merkmal | Warum es wichtig ist | Verifikationsgrundlage |
|---|---|---|
| Bohrungskoordinaten | Beabsichtigte Beziehung zwischen Merkmalen aufrechterhalten | Zeichnungsmaße und Bezugsreferenzen |
| Bohrungsdurchmesser | Erforderliche Befestigungs-, Einsatz- oder Passungspassung unterstützen | Spezifizierter Durchmesser und Toleranz |
| Bohrungsausrichtung | Erforderliche Beziehung zu Referenzoberflächen aufrechterhalten | Zeichnungsdefinierte Winkel- oder Rechtwinkligkeitsanforderungen |
| Gewinde- oder Befestigungsmerkmale | Kompatibilität mit der beabsichtigten Verbindung sicherstellen | Gewindespezifikation und geltende Prüfmethode |
| Ausrichtung mit Gegenstücken | Montagefehlanpassung und korrigierende Anpassung reduzieren | Genehmigte Montagereferenzen und Maßprüfungen |
| Positionierungs- und Führungskomponenten | Reproduzierbare Positionierung während der weiteren Nutzung aufrechterhalten | Vorrichtungsspezifikation und Zustandsprüfungen |
Die geeignete Prüfausrüstung und die Abnahmegrenzen hängen von der Komponentengröße, der erforderlichen Toleranz und der Merkmalsgeometrie ab. Keine einzelne Messmethode oder universeller Genauigkeitswert ist für jede Formenkomponente geeignet.
8. Integration der Hilfswerkstückhaltung in die Formenherstellung
Der Wert einer Bohrvorrichtung sollte in Bezug auf den vollständigen Fertigungsprozess bewertet werden. In einigen Fällen kann eine Vorrichtung den wiederholten Aufspannaufwand reduzieren oder die Positionierungskonsistenz verbessern. In anderen Fällen können direkte CNC-Bearbeitung, Antastung oder eine andere Werkstückhaltestrategie angemessener sein.
Eine praktische Bewertung berücksichtigt:
- Merkmalsfunktion: Ob die Bohrung mit der Formenmontage, Befestigung, Ausrichtung oder einer anderen spezifizierten Anforderung zusammenhängt.
- Produktionshäufigkeit: Ob dieselbe Komponente und dasselbe Bohrbild wiederholt bearbeitet werden.
- Maschinenfähigkeit: Ob die Maschine die erforderlichen Merkmale innerhalb ihres Arbeitsbereichs erreichen kann.
- Aufspannkomplexität: Ob eine separate Vorrichtung einen sinnvollen Vorteil gegenüber der bestehenden Aufspannung bietet.
- Prüfanforderungen: Wie die bearbeiteten Merkmale gemessen und abgenommen werden.
- Wartung: Ob Positionierungs- oder Führungsmerkmale regelmäßig geprüft oder ersetzt werden müssen.
Für komplexe Formenkomponenten sollte der Bearbeitungsplan auch berücksichtigen, wie das Bohren mit Fräsen, Tieflochbohren, Schlichten und Montage zusammenhängt. Die Sequenz muss für die Geometrie und die Zeichnungsanforderungen geeignet sein; eine Vorrichtung sollte nicht als Ersatz für einen integrierten Fertigungsplan behandelt werden.
9. MDC Mould: Präzisionsbearbeitung innerhalb eines Formenherstellungsunternehmens
MDC Mould ist auf die Konstruktion und Herstellung von Compression-Formen und Verbundwerkzeugbau spezialisiert. Die Arbeit umfasst Anwendungen mit Materialien wie SMC, BMC, GMT, LFT und Carbonfaser-Verbundwerkstoffen und bedient Branchen wie Automotive, Elektrik, Transport und Sanitär.
Innerhalb dieses Geschäfts unterstützen Bohren und andere Bearbeitungsvorgänge die Herstellung von Formenkomponenten und der für Montage und Nutzung erforderlichen Merkmale. Die veröffentlichten Ausrüstungsinformationen von MDC umfassen CNC-Fräs- und Bohrmaschinen sowie Tieflochbohrmaschinen neben anderen Formenherstellungsausrüstungen.
Die Relevanz einer Bohrvorrichtung hängt vom individuellen Bearbeitungsvorgang ab. Das Ziel ist es, einen geeigneten Prozess und eine geeignete Werkstückhaltemethode für die Teilegeometrie, die erforderlichen Toleranzen und die Produktionssequenz auszuwählen – nicht eine separate Vorrichtung hinzuzufügen, wo sie keinen klaren technischen Nutzen bietet.
Erfahren Sie mehr über die Kernfähigkeiten von MDC:
- MDC Mould – Herstellung von Verbundwerkstoff- und Compression-Formen
- Compression-Formen-Design und -Herstellung
- Fertigungsausrüstung
Diese Seiten bieten weitere Informationen über das primäre Fertigungsgeschäft und den Ausrüstungshintergrund des Unternehmens.
10. Häufig gestellte Fragen
Welche Rolle spielen Bohrvorrichtungen im Formenbau?
Bohrvorrichtungen sind Hilfswerkzeuge zur Werkstückhaltung und Positionierung, die in geeigneten Bearbeitungsvorgängen verwendet werden. Sie helfen, eine reproduzierbare Werkstückpositionierung herzustellen, stabiles Spannen aufrechtzuerhalten und, wo erforderlich, den Bohrer zu führen. Sie unterstützen die Formenherstellung, anstatt die primäre Formgebungsfunktion der Form zu ersetzen.
Wie verbessern Positionierungsstifte die Bohrkonsistenz?
Positionierungsstifte stellen reproduzierbare Referenzen für ein Werkstück her. Wenn ihre Positionen, Passungen und Kontaktbedingungen für das Bezugssystem geeignet sind, können sie Variationen reduzieren, die durch inkonsistentes Beladen und Positionieren verursacht werden.
Wann sind Bohrführungsbuchsen erforderlich?
Bohrführungsbuchsen können verwendet werden, wenn ein Vorgang zusätzliche Führung für den Werkzeugeintritt oder die Bohrungsausrichtung erfordert. Ihre Eignung hängt von den Bohrungsanforderungen, der Werkstückgeometrie, der Werkzeuganordnung und der Bearbeitungsmethode ab.
Kann eine Bohrvorrichtung alle Bohrungspositionsfehler eliminieren?
Nein. Eine Vorrichtung kann die Positionierungsreproduzierbarkeit verbessern, aber das Endergebnis hängt auch von der Maschinengenauigkeit, dem Werkzeugzustand, der Werkstückvariation, der Vorrichtungsfertigungsqualität, den Schnittbedingungen und der Prüfung ab. Kritische Bohrungspositionen müssen gegen die geltende Zeichnung verifiziert werden.
Wie sollten bohrungsbezogene Merkmale während der Formenherstellung verifiziert werden?
Die Verifikation sollte den genehmigten technischen Zeichnungen und dem Prüfplan folgen. Je nach Merkmal können Prüfungen Bohrungsposition, Durchmesser, Ausrichtung, Gewindeanforderungen, Ausrichtung mit Gegenstücken und den Zustand relevanter Positionierungs- oder Führungsmerkmale umfassen.
Benötigt jede Formenkomponente eine dedizierte Bohrvorrichtung?
Nein. Einige Komponenten können effektiv mit geeigneten CNC-Aufspannungen, Antastung oder anderen Werkstückhaltemethoden bearbeitet werden. Eine dedizierte Vorrichtung sollte in Betracht gezogen werden, wenn sie eine spezifische Positionierungs-, Zugangs-, Reproduzierbarkeits- oder Produktionsanforderung adressiert.
Was sollte bei der Auswahl einer Werkstückhaltemethode berücksichtigt werden?
Wichtige Faktoren sind die Komponentengeometrie, das Bezugssystem, die Bohrungstoleranzen, die Maschinenfähigkeit, der Werkzeugzugang, die erwartete Produktionshäufigkeit, die Spannstabilität und die Prüfanforderungen. Die ausgewählte Methode sollte für den tatsächlichen Vorgang geeignet sein.
Fazit
Bohrvorrichtungen können den Präzisionsformenbau unterstützen, indem sie die Werkstückpositionierung, die Spannstabilität und die Werkzeugführung in geeigneten Vorgängen verbessern. Ihre Wirksamkeit hängt von der korrekten Bezugsauswahl, einer geeigneten Vorrichtungsgeometrie, kompatiblen Bearbeitungsbedingungen und der Verifikation gegen die technische Zeichnung ab.
Für Formenhersteller sind diese Hilfswerkzeugentscheidungen Teil eines breiteren Produktionssystems, das Formendesign, CNC-Bearbeitung, Komponentenprüfung und Montage umfasst. Das Ziel ist konsistente, verifizierbare Fertigungsqualität – nicht die Verwendung einer dedizierten Vorrichtung um ihrer selbst willen.
Um mehr über die Fähigkeiten von MDC Mould in der Herstellung von Verbundwerkstoff- und Compression-Formen zu erfahren, besuchen Sie zjmdc.de oder kontaktieren Sie das Team unter [email protected].